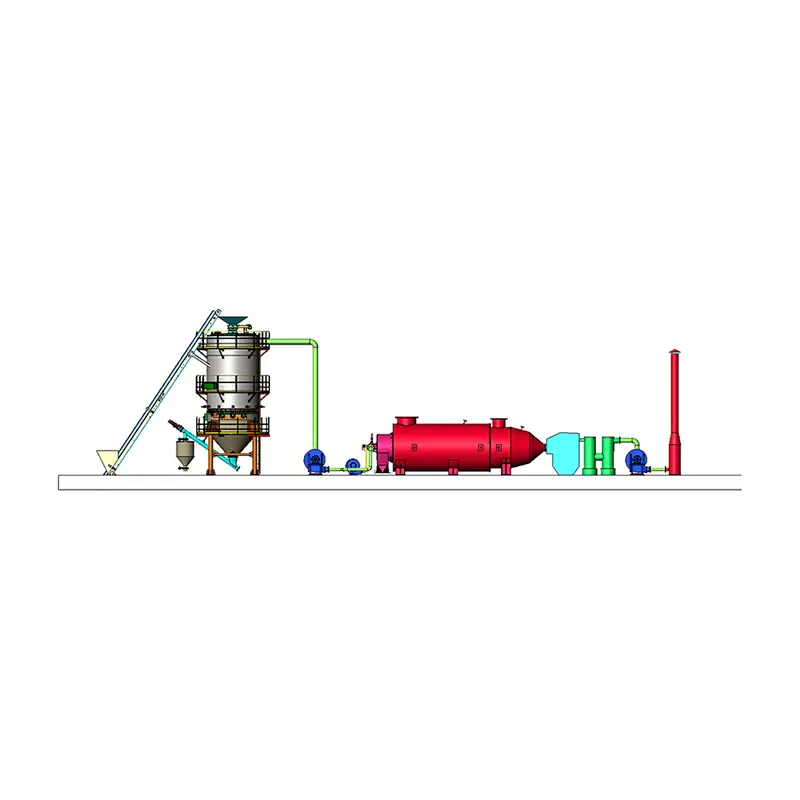

A biomassaförgasare är en reaktor som omvandlar fast organiskt material som träflis, risskal eller jordbruksavfall till en brännbar gasblandning som kallas produktionsgas (eller syngas) genom partiell förbränning i en miljö med låg syrehalt. Istället för att förbränna biomassan helt, begränsar förgasaren syretillförseln till ungefär 20-40% av vad full förbränning skulle kräva , vilket gör att materialet bryts ner till kolmonoxid, väte, metan och andra gaser som sedan kan förbrännas i en motor, turbin eller brännare.
Detta är praktiskt viktigt eftersom det låter industrier och anläggningar på landsbygden omvandla avfallsmaterial som annars skulle kasseras, såsom skörderester eller träavfall, till användbar värme eller elektricitet. En väldesignad nedströmsförgasare som körs på torr flis kan uppnå en kallgaseffektivitet på 70-85 % , vilket innebär att det mesta av biomassans ursprungliga energiinnehåll slutar användas i utgående gas istället för att förloras som värme under omvandlingen.
Inuti en förgasare rör sig biomassa genom fyra distinkta termokemiska zoner när den sjunker eller passerar genom reaktorn. Att förstå dessa steg förklarar varför råmaterialets fuktighet och partikelstorlek har så stor betydelse för den totala prestandan.
Vid 100-200°C avdunstar fukt som fångas i biomassan innan någon kemisk nedbrytning börjar. Råmaterial med en fuktighet över 25 % tvingar förgasaren att spendera en oproportionerlig del av sin värme till att torka material, vilket minskar användbar gasproduktion.
Mellan 200-600°C sönderfaller den torkade biomassan termiskt utan syre, frigör flyktiga gaser och lämnar kol efter sig. Detta steg producerar de flesta tjärföreningar som senare måste hanteras i gasreningssystemet.
Begränsad luft som injiceras här bränner en del av kolet och flyktiga ämnen, vilket genererar temperaturer på 1 000-1 200°C som driver de endotermiska reduktionsreaktionerna som sker precis nedanför.
Vid 700-900°C reagerar koldioxid och vattenånga med kvarvarande kol och bildar kolmonoxid och väte, de två gaserna som ger producentgasen det mesta av dess bränslevärde.
Förgasare klassificeras främst efter hur luft och bränsle rör sig genom reaktorn i förhållande till varandra. Varje design har distinkta kompromisser i tjärproduktion, skalningslämplighet och råmaterialtolerans.
| Typ av förgasare | Tjärutgång | Bästa vågen |
|---|---|---|
| Uppgång | Hög (10–150 g/Nm³) | Direkt värme, stor industri |
| Neddrag | Låg (0,1–3 g/Nm³) | Liten-medelkraftproduktion |
| Cross-draft | Medium (1-3 g/Nm³) | Småskaligt träkolråvara |
| Fluidiserad säng | Medium (1–15 g/Nm³) | Stor industriell, variabel råvara |
För elproduktion genom en motor, downdraft förgasare är den mest använda designen eftersom deras låga tjäreffekt minskar belastningen på gasrengöringsutrustning och skyddar motorkomponenter från nedsmutsning.
Inte all biomassa presterar lika i en förgasare. Fukthalt, askhalt och värmevärde bestämmer tillsammans hur mycket användbar gas ett givet råmaterial kommer att producera.
| Råmaterial | Fuktinnehåll | Värmevärde |
|---|---|---|
| Träflis (torkat) | 10-20 % | 15-18 MJ/kg |
| Risskal | 8-12 % | 13-15 MJ/kg |
| Sockerrörsbagasse | 15-25 % | 14-16 MJ/kg |
| Kokosnötskal | 8-15 % | 18-20 MJ/kg |
Som en praktisk regel bör råvaran torkas till under 20% fukthalt innan de går in i de flesta nedströmsförgasare, eftersom blötare material sjunker gasens värmevärde och kan släcka förbränningszonen helt under drift.
Gasen som lämnar en biomassaförgasare är en blandning av brännbara och inerta komponenter. Dess exakta förhållande beror på utgångsmaterialet och förgasarens design, men typisk nedströmseffekt faller inom ett ganska konsekvent intervall.
| Komponent | Typisk andel |
|---|---|
| Kolmonoxid (CO) | 17-22 % |
| Väte (H2) | 15-20 % |
| Metan (CH4) | 1-3 % |
| Koldioxid (CO2) | 10-15 % |
| Kväve (N2) | 45-50 % |
Denna sammansättning ger produktionsgasen ett värmevärde på ungefär 4,5-5,5 MJ/Nm³ , mycket lägre än naturgas men fortfarande tillräckligt för att köra en motor med gnisttändning när den levereras med rätt luft-bränsleförhållande, vilket vanligtvis kräver att motorer reduceras med 20-30 % jämfört med deras nominella naturgaseffekt.
Producentgas från en biomassaförgasare kan användas på flera olika sätt beroende på installationens skala och slutmål.
Bland dessa är distribuerad kraftproduktion i intervallet 100kW-1MW fortfarande den vanligaste kommersiella användningen, särskilt för anläggningar som riskvarnar eller sågverk som redan genererar biomassavfall på plats som en biprodukt.
När man jämför förgasningssystem eller leverantörer indikerar en handfull mätvärden om en given design kommer att fungera tillförlitligt under verkliga driftsförhållanden snarare än endast under idealiska labbinställningar.
Detta mäter hur stor andel av energiinnehållet från biomassa som hamnar i den kylda, renade produktionsgasen. Väldesignade downdraft-system räckvidd 70-85 % , medan dåligt isolerade eller överdimensionerade enheter kan falla under 60 %.
Uttryckt i kg förbrukad biomassa per timme per kvadratmeter reaktortvärsnitt, bestämmer detta hur kompakt en förgasare kan vara för en given effekt, vanligtvis från 100-300 kg/h/m².
Detta indikerar hur långt produktionen kan reduceras från toppkapaciteten samtidigt som stabil förgasning bibehålls, med de flesta fastbäddskonstruktioner som stöder en 3:1 till 4:1 nedladdningsförhållande innan gaskvaliteten försämras.
De flesta förgasares underprestanda går tillbaka till en handfull återkommande driftsproblem, som var och en har en väletablerad begränsningsstrategi.
Anläggningar som hoppar över ett ordentligt gasreningståg rapporterar att motorunderhållsintervallerna krymper från en typisk 4 000-6 000 drifttimmar ner till under 1 000 timmar , vilket gör städsystemet till en av de mest värdefulla investeringarna i hela installationen.
Kapitalkostnaden för ett komplett kraftsystem för biomassaförgasning, inklusive förgasaren, gasreningståget och motorgeneratorset, sträcker sig vanligtvis från $800 till $1 500 per kW av installerad kapacitet, med mindre system som bär en högre kostnad per kW på grund av fast utrustning.
Driftskostnaden domineras av råvaruhantering och beredning snarare än själva råvaran när avfallsbiomassa används på plats, eftersom materialet kan vara effektivt fritt medan torkning, flisning och transport står för huvuddelen av de löpande kostnaderna. För anläggningar som ersätter dieselproduktion, återbetalningsperioder på 2 till 4 år rapporteras ofta där dieselkostnaderna överstiger 0,80 USD per liter och en stadig avfallsström av biomassa redan finns tillgänglig.
Att välja ett lämpligt system beror på att matcha förgasarens design och skala till tillgängligt råmaterial och avsedd slutanvändning, snarare än att välja baserat på enbart kapacitet.
System som är dimensionerade och korrekt anpassade till råvarans egenskaper från början överträffar konsekvent de som valts enbart på kapacitetssiffror, eftersom förgasarens prestanda är mycket mer känslig för bränslekvalitet än de flesta andra termiska kraftgenereringstekniker.

 OEM/ODM Tillverkare av högpresterande förbrännings- och termisk utrustning