
A Varmblåsugn är en masugn för järntillverkning försedd med luft som har förvärmts – vanligtvis till 900–1 300°C – innan den blåses in i ugnen genom munstycken som kallas munstycken, istället för att matas in med rumstemperatur ("kall blästring"). Själva förvärmningen sker i en separat utrustning som kallas en hetblästringskamin (även känd som en Cowper-spis), och den resulterande uppvärmda luften är vad som kallas "varmsprängningen". Nästan varje masugn som är i drift idag använder detta system, eftersom förvärmd luft dramatiskt minskar bränsleförbrukningen och ökar produktionen jämfört med de kalla masugnar som användes före 1830-talet.
Skillnaden är viktig eftersom hot blast inte bara är en liten justering - det är en av de handfull innovationer som gjorde storskalig, koksdriven järntillverkning ekonomiskt lönsam i första hand. Masugnar matade med luft förvärmd till 900–1 250 °C kan generera smälttemperaturer på cirka 1 650 °C, vilket avsevärt minskar förbrukningen av koks per ton producerat järn. Att förstå hur det heta massystemet fungerar - och varför temperaturen på den luften spelar så stor roll - är nyckeln till att förstå modern masugns effektivitet.
Det heta masugnssystemet är uppbyggt kring två sammankopplade utrustningar som arbetar tillsammans: själva masugnen, där smältreaktionen sker, och den eller de varma masugnarna, där luften värms upp innan den någonsin når ugnen.
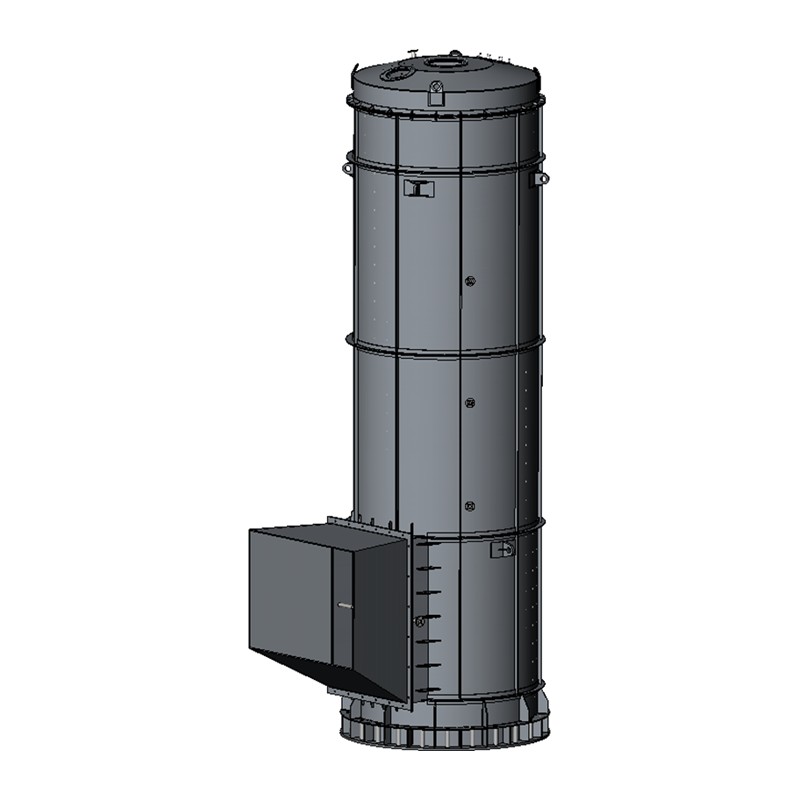
Kaminen är i huvudsak ett vertikalt cylindriskt stålskal fodrat med eldtegel, med interiören separerad i två kammare: en förbränningskammare, där gaser från masugnen och andra bränslekällor förbränns, och en regenerativ kammare fylld med ett schackverk av eldfast tegel som värms upp av den brända gasen. Dessa eldfasta "rutiga tegelstenar" är värmelagringsmediet - de suger upp värme under förbränning och släpper ut den senare när frisk luft trycks igenom dem.
En het blästerugn går inte kontinuerligt i ett läge – den växlar mellan två faser. Under pågående (eldnings)perioden förbränns bränslegas för att värma upp det termiska lagringsutrymmet av rutbricka; under påblästringsperioden värms luft upp genom att den strömmar genom det termiska lagret. Under blästringsperioden drivs frisk luft av en fläkt med förhöjt tryck över de uppvärmda tegelstenarna, och efter att ha värmts upp till så mycket som 1 200°C matas denna luft - nu kallad hetblästring - in i botten av masugnen för järnmalmssmältning.
Eftersom en kamin inte kan värma gas och värma luft samtidigt, betjänas de flesta masugnar av tre kaminer: medan två värms upp passerar luftblåsningen genom den tredje kaminens regenerativa kammare på väg in i masugnen. Denna rotation är det som gör att masugnen kan ta emot en kontinuerlig, oavbruten tillförsel av varm luft dygnet runt.
Den uppvärmda luften färdas från kaminen till eldstaden via ett rörelserör, som distribuerar den till de varmblästrade munstyckena, eller munstyckena, som är monterade runt ugnens bas. Eftersom den heta blästringstemperaturen måste hållas konstant för god ugnseffektivitet, och temperaturen naturligt sjunker när en kamin svalnar, blandas den varma blästringen med en kontrollerad andel kallbläster i en blandningskammare för att hålla leveranstemperaturen stabil även när en enskild spiss lagrade värme förbrukas.
Hot blast är inte en modern uppfinning - den dateras till tidigt 1800-tal och representerar ett av de avgörande genombrotten i industriell järntillverkningshistoria. Fram till 1820-talet ansågs kall luft faktiskt producera järn av bättre kvalitet än varm luft, till stor del för att den minskade fuktigheten i kall vinterluft sågs som fördelaktig.
Hot blast uppfanns och patenterades för järnugnar av James Beaumont Neilson 1828 vid Wilsontown Ironworks i Skottland. Neilson fann att genom att öka sprängtemperaturen till bara 300°F (149°C) kunde han minska bränsleförbrukningen från 8,06 ton kol till 5,16 ton per ton producerat järn, med ytterligare minskningar som kan uppnås vid högre temperaturer. Resultaten var dramatiska och snabbt verifierbara i skala: dokumenterade siffror från Clyde Iron Works mellan 1829 och 1833 visar att kallblästrad kokssmältning använde 8,2 ton kol per ton järn och producerade 37,5 ton tackjärn per ugn och vecka, medan varmblästring med koks skar kolanvändningen till 5,3 ton och ökade produktionen till 54 ton.
Neilsons originalutrustning hade verkliga begränsningar. Gjutjärnsrören som stöddes i en tegelugn hade olika expansionsegenskaper, vilket resulterade i flera spruckna rör, och leveransutrustningen använde solida fortor och flexibla läderfogar som inte kunde stå emot de höga temperaturerna. Det var inte förrän 1860 som engelsmannen Edward Alfred Cowper uppfann den första framgångsrika varmblästrade kaminen - den regenerativa, rutiga tegeldesignen som, i raffinerad form, fortfarande är industristandard idag. Den snabba introduktionen som följde var slående: varm explosion var allmänt använd i hela Storbritannien 1835, bara sju år efter Neilsons ursprungliga upptäckt.
| Typ av ugn | Använd kol per ton järn | Tackjärnproduktion per vecka |
|---|---|---|
| Kallblästring med cola | 8,2 ton | 37,5 ton |
| Varmbläst med cola | 5,3 ton | 54,9 ton |
| Varmblästring med kol | 3,0 ton | 62,2 ton |
Kärnan till att varmblästring fungerar är enkel termodynamik: kall luft som kommer in i en ugn måste värmas upp genom att bränna bränsle inuti ugnen innan den kan göra något användbart, vilket slösar koks på att helt enkelt höja temperaturen på den inkommande luften. Genom att förvärma blåsten innan den kommer in i ugnen ökar värmetillförseln i form av kännbar värme som direkt minskar kokshastigheten.
Modern forskning bekräftar att förhållandet håller i en mycket förutsägbar takt. För varje 100°C ökning av varm utgående lufttemperatur kan masugnens koksförhållande minskas med 4–7 %, effekten kan ökas med 3–5 % och kolinsprutningskapaciteten ökar i motsvarande grad. En separat branschuppskattning uttrycker det i absoluta termer: varje 10°C ökning av het blästringstemperatur vid röret minskar masugnskokshastigheten med cirka 4 till 6 kg per ton varm metall.
Det är också därför som varmblästring har blivit väsentligt snarare än valfritt eftersom ugnstekniken har avancerat. Blästringsförvärmning på cirka 1 200°C anses nu vara väsentlig när pulveriserat kol injiceras genom munstyckena, eftersom varmluftsblästring säkerställer snabbare uppvärmning, pyrolys av kolet och förbränning av de resulterande gasformiga produkterna.
Alla varma blästerkaminer är inte byggda på samma sätt. Beroende på de olika layouterna och strukturerna för förbränningskammaren och regeneratorn delas varma blästerugnar i allmänhet in i tre grundläggande strukturella former: intern förbränning, extern förbränning och toppförbränning. Att välja mellan dem är till stor del en fråga om hur mycket golvyta som finns tillgängligt och vilken maximal hetblästringstemperatur verksamheten är inriktad på.
I en förbränningskonstruktion består kaminen av en cylindrisk eldfast vägg med en invändig vertikal skiljevägg som delar upp det enda skalet i en förbränningskammare och en rutkammare som innehåller rutklossarna. Detta är den mer kompakta, traditionella layouten, men den kommer med en strukturell begränsning: den inre förbränningskammarens design med en delningsvägg har en känd svag punkt i hörnen av förbränningskammaren.
Externa förbränningskaminer är sammansatta av en separat rutkammare och förbränningskammare, sammankopplade med en crossover snarare än en delad innervägg. Att separera de två kamrarna i distinkta skal tar bort hörnspänningens svaga punkt i den interna designen och stöder generellt högre topptemperaturer.
En nyare kategori av kaminer har ingen förbränningskammare i konventionell mening alls - dessa är kända som kupolkaminer, schaktlösa kaminer eller Kalugin-kaminer. Sammantaget har tekniken för varmblästring, särskilt designen och kvaliteten på dess eldfasta material, genomgått stora förbättringar de senaste åren, och nått en mognadsnivå som säkerställer en kampanjlivslängd på över 30 år för en välbyggd kamin.
Eftersom olika zoner i kaminen upplever mycket olika temperaturer kan ingen enskild eldfast tegel användas genomgående. Materialvalet är skiktat efter hur varmt varje sektion av schackkammaren faktiskt blir.
Detta skiktade tillvägagångssätt – att matcha eldfast kvalitet med den faktiska värmen som varje zon upplever – är det som gör att en enda kamin säkert kan hantera en temperaturgradient som sträcker sig över hundratals grader från topp till botten.
Heta masugnar sparar enorma mängder koks, men de är själva betydande energikonsumenter – ett faktum som ofta förbises när man utvärderar masugnens totala effektivitet. Mängden masugnsgas som kaminerna kräver står för cirka 40 % av den totala masugnsgasproduktionen och kaminens energiförbrukning kan nå 25 % av anläggningens totala energiförbrukning.
Per ton är siffrorna lika talande: baserat på data från sex effektiva masugssystem världen över är det genomsnittliga totala primärenergibehovet 1,8 GJ per ton varmmetall för de varma masugnarna, jämfört med 11,6 GJ per ton för själva masugnen. Detta innebär att kaminsystemet, även om det är mindre i absoluta energitermer än ugnen, fortfarande representerar en meningsfull och kontrollerbar andel av anläggningens totala energianvändning – och en där effektivitetsvinster direkt översätts till koksbesparingar.
Praktiska förbättringar vid operativa anläggningar har visat detta i reella tal snarare än teori. Dokumenterade resultat från optimering av spisbatterier hos integrerade ståltillverkare i USA inkluderar sänkningar av spisbränslehastigheten med 8 till 15 kg per ton varm metall och temperaturhöjningar på 15 °C till 30 °C, vilket översätts till en minskning av kokshastigheten på ungefär 6 till 12 kg per ton varm metall.
För alla som använder eller utvärderar ett hett masugnssystem, avgör en handfull parametrar konsekvent hur bra kaminerna presterar och var effektiviteten uppnås eller förloras.

 OEM/ODM Tillverkare av högpresterande förbrännings- och termisk utrustning