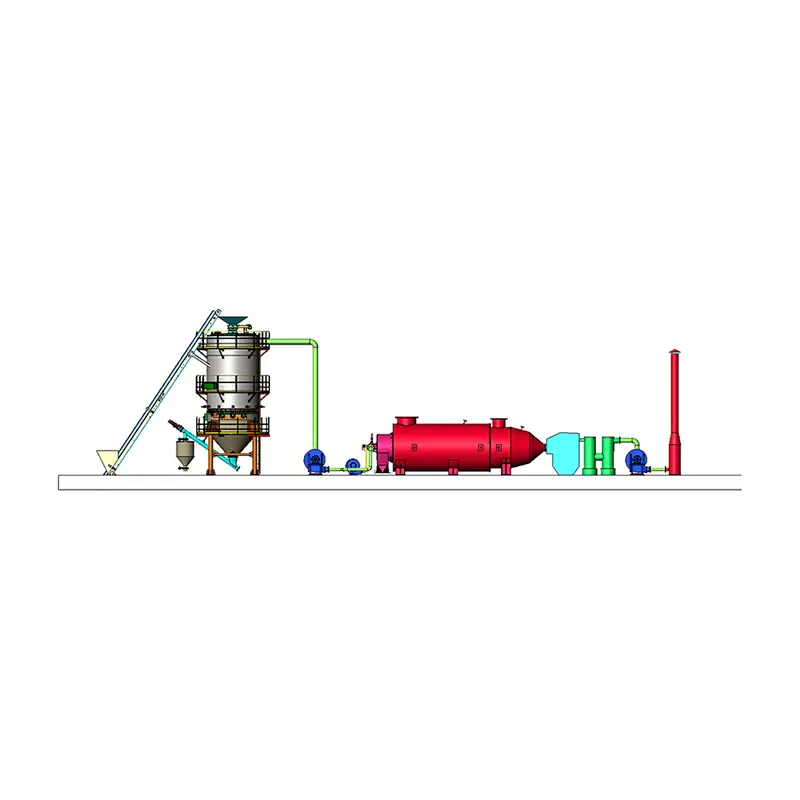

A biomassaförgasare är en termokemisk reaktor som omvandlar fasta organiska material - såsom träflis, jordbruksrester, risskal eller kommunalt fast avfall - till en brännbar gasblandning som kallas syngas (syntesgas). Denna omvandling sker vid höga temperaturer, vanligtvis mellan 700 °C och 1 200 °C (1 292 °F–2 192 °F) , i en kontrollerad, syrebegränsad miljö. Den resulterande syngasen består huvudsakligen av kolmonoxid (CO), väte (H2), metan (CH4), koldioxid (CO2) och kväve (N2), och kan användas direkt för värme, elproduktion eller som ett kemiskt råmaterial.
Till skillnad från förbränning, som förbränner bränsle helt för att producera värme och avgaser, omvandlar förgasning energin som är inlåst i fast biomassa till ett mångsidigt gasformigt bränsle med 60–80 % kallgaseffektivitet i väldesignade system. Detta gör biomassaförgasare till en nyckelteknologi inom förnybar energi, avfallsminskning och landsbygdens elektrifieringsstrategier över hela världen.
Förgasning är inte en enda reaktion utan en sekvens av överlappande termokemiska steg. Att förstå dessa steg förtydligar varför förgasarens design, temperaturkontroll och förberedelse av råmaterial är avgörande för utgående kvalitet.
När biomassa kommer in i förgasaren drivs fukt bort vid temperaturer upp till 200°C . Råvarans fukthalt måste helst vara under 20 viktprocent ; vått råmaterial över 30 % fukt sänker syngaskvaliteten och effektiviteten för kall gas avsevärt. Det är därför förtorkning är ett standardsteg i industriella biomassaförgasningsanläggningar.
Mellan 200°C och 700°C , sönderfaller biomassa termiskt i frånvaro av syre till flyktiga gaser (CO, H2, CH4, tjäror), kol (fast kol) och aska. Detta stadium frigör ungefär 70–80 % av det organiska materialet som flyktiga ämnen, vilket lämnar efter sig en kolrik kolning som deltar i senare reaktioner.
En kontrollerad, sub-stökiometrisk mängd luft, syre eller ånga införs som förgasningsmedel. Partiell förbränning av kol och flyktiga ämnen uppstår, vilket genererar den värme som behövs för att upprätthålla alla andra reaktioner. Temperaturerna i denna zon når 900°C–1 200°C . Ekvivalensförhållandet (ER) – förhållandet mellan faktisk tillförd luft och det stökiometriska luftbehovet – hålls vanligtvis vid 0,20–0,35 för biomassaförgasning.
I reduktionszonen reagerar varm kol med CO₂ och H₂O (ånga) genom endotermiska reaktioner för att producera CO och H₂ - de primära brännbara komponenterna i syngas. De viktigaste reaktionerna är:
Den resulterande syngasen från en luftblåst nedströmsförgasare innehåller vanligtvis 18–22 % CO, 15–20 % H₂, 1–5 % CH4, 9–12 % CO₂, och resten kväve, vilket ger ett lägre värmevärde (LHV) på ungefär 4–6 MJ/Nm³ .
Förgasarens design avgör råvarans flexibilitet, tjärproduktion, syngaskvalitet och skalbarhet. Varje konfiguration har en distinkt operationslogik och målapplikation.
Biomassa matas från toppen och förgasningsmedlet kommer in från botten och rör sig uppåt (motströmsflöde). Syngasen kommer ut från toppen och passerar genom pyrolyszonen och tar upp stora mängder tjära - vanligtvis 30–150 g/Nm³ . Medan updraft-förgasare tolererar råmaterial med hög fuktighet (upp till 60%) och har hög termisk effektivitet, gör den höga tjärhalten syngasrening dyr och begränsar tillämpningar till direkt förbränning i pannor snarare än motoranvändning.
Både biomassa och förgasningsmedlet strömmar nedåt (medström), och syngas passerar genom högtemperaturoxidationszonen innan den lämnar. Denna konfiguration spricker termiskt de flesta tjäror, vilket resulterar i syngas med mycket låg tjärhalt av 0,5–5 g/Nm³ — tillräckligt ren för att driva förbränningsmotorer och gasturbiner direkt. Neddragsförgasare är den vanligaste typen för små till medelstora kraftgenerering (10 kW till 1 MW) och är väl lämpade för likformig, låg fuktig vedartad biomassa.
En bädd av inert material (sand eller olivin) fluidiseras av förgasningsmedlet, vilket skapar intensiv blandning och enhetlig temperaturfördelning genom hela reaktorn. Förgasare med bubblande fluidiserad bädd (BFB) och cirkulerande fluidiserad bädd (CFB) hanterar en mängd olika råvaror inklusive jordbruksrester, kommunalt fast avfall och material med hög askhalt som skulle blockera system med fast bädd. De verkar kl 750°C–900°C och är skalbara till 50 MW termisk och över , vilket gör dem till den föredragna tekniken för stora biomassaanläggningar i industri- och nyttoskala. Tjärhalten är mellanliggande - vanligtvis 10–40 g/Nm³ — kräver nedströmsrengöring för motortillämpningar.
Finpulveriserad biomassa (partikelstorlek <0,1 mm) injiceras med syre eller ånga i en högtemperatur- och högtrycksreaktor som arbetar vid 1 200°C–1 600°C och 20–80 bar. Uppehållstiderna är mycket korta (sekunder) och de höga temperaturerna förstör praktiskt taget alla tjäror och kolväten, vilket ger en mycket ren syngas av hög kvalitet som är lämplig för Fischer-Tropsch-syntes av flytande bränslen. Entrained flow-förgasare används främst för storskalig produktion av syntetisk naturgas, metanol eller flygbränslen och kräver betydande infrastruktur för beredning av råmaterial.
| Typ av förgasare | Typisk skala | Tjärinnehåll | Råmaterialflexibilitet | Bästa applikationen |
|---|---|---|---|---|
| Updraft fast säng | 10 kW–10 MW | 30–150 g/Nm³ | Hög (fukttolerant) | Direkt värme / pannor |
| Neddrag fast säng | 10 kW–1 MW | 0,5–5 g/Nm³ | Medium (enhetligt råmaterial) | Motor / generatoreffekt |
| Bubblande fluidsäng | 1–50 MW | 10–40 g/Nm³ | Hög | CHP / industrivärme |
| Cirkulerande fluidbädd | 10–300 MW | 10–40 g/Nm³ | Mycket hög | Kraft i nyttoskala |
| Entrained Flow | 50–1 000 MW | <0,1 g/Nm³ | Låg (endast fina partiklar) | Synfuel / kemisk produktion |
Valet av förgasningsmedel avgör direkt syngassammansättning, uppvärmningsvärde och driftskostnad. Varje alternativ innebär meningsfulla avvägningar.
All biomassa är inte lika lämpad för förgasning. Råvarans egenskaper – fukthalt, askhalt, partikelstorlek och skrymdensitet – avgör vilken förgasningstyp som är lämplig och vilken förbehandling som behövs.
En biomassaförgasare är inte en fristående teknik – den är en kärnkomponent i ett energisystem. Dess värde beror på hur syngasen i slutändan används. Följande applikationer representerar de mest kommersiellt mogna och snabbt växande användningsområdena:
Syngas från förgasare med neddrag eller fluidiserad bädd renas och matas till gnisttändningsmotorer eller gasturbiner för att generera elektricitet. Kombinerade värme- och kraftsystem (CHP) kan uppnå total energieffektivitet på 70–85 % när både eleffekt (typiskt 25–35 % elverkningsgrad) och återvunnen värme utnyttjas. Ett kraftvärmeverk för biomassaförgasning på 1 MW som förbrukar ca 1 000 kg/timme flis kan leverera el till cirka 800–1 000 hushåll och samtidigt tillhandahålla processvärme till en industrianläggning.
Syngas kan brännas direkt i industriella ugnar, ugnar och torktumlare som ersättning för naturgas eller diesel. Cementfabriker, tegelugnar och livsmedelsbearbetningsanläggningar i Indien, Brasilien och Sydostasien har använt biomassaförgasare för att minska fossilbränsleförbrukningen med 40–80 % på termisk energibasis, med återbetalningstider ofta under tre år när diesel tränger undan.
Högkvalitativ syngas (CO H₂) från syreblåsta eller ångblåsta förgasare kan omvandlas till flytande kolväten via Fischer-Tropsch-processen, för att producera syntetisk diesel, flygbränsle eller metanol. Det europeiska BioTfueL-projektet och Sveriges GoBiGas-anläggning har demonstrerat denna väg i pilot- och demonstrationsskala, med BTL-anläggningar i kommersiell skala inriktade på produktionskostnader på 0,80–1,20 € per liter motsvarande syntetisk diesel.
Ångförgasning av biomassa följt av en vatten-gasskiftreaktor och trycksvängadsorption (PSA) kan producera väte med en renhet av 99,99 % . När biomassa med avskiljning och lagring av koldioxid (BECCS) integreras, kan processen uppnå nettonegativa koldioxidutsläpp – producera väte samtidigt som atmosfärisk CO₂ avlägsnas. Denna väg lockar betydande investeringar som en del av nationella vätgasstrategier i EU, Storbritannien och Australien.
Småskaliga biomassaförgasningskraftverk (5–100 kW) har elektrifierat tusentals byar i Indien, Kambodja och Afrika söder om Sahara där utbyggnad av nätet är oekonomiskt. Indiens ministerium för ny och förnybar energi (MNRE) har stött installation av över 500 biomassaförgasningssystem för decentraliserad kraftförsörjning, var och en betjänar 50–200 hushåll som använder lokalt tillgängliga jordbruksrester.
Rå syngas från en biomassaförgasare innehåller föroreningar som måste avlägsnas innan de används i motorer, turbiner eller kemiska reaktorer. Tjära är den mest problematiska föroreningen - den kondenserar i rör, filter och motorventiler, vilket orsakar blockeringar och skador på utrustningen.
Biomassaförgasning är allmänt erkänd som en energiteknik med låga koldioxidutsläpp när den hanteras med hållbar biomassaförsörjning. Flera miljömått visar dess fördelar:
Trots sin betydande potential står biomassaförgasare inför praktiska utmaningar som måste lösas för pålitlig, långsiktig drift i kommersiell skala.
Biomassa är till sin natur heterogen. Variationer i fukt, partikelstorlek och kemisk sammansättning över batcher orsakar fluktuationer i syngaskvalitet och förgasarens temperaturprofiler. Etablera en pålitlig, året runt försörjningskedja för biomassa inom en ekonomisk transportradie (vanligtvis 50–100 km för råmaterial med låg densitet) är ofta den mest komplexa projektutvecklingsutmaningen.
Tjärrelaterat underhåll – rengöring av värmeväxlare, filter och motorkomponenter – står för 30–40 % av de totala drifts- och underhållskostnaderna (O&M). i dåligt optimerade system. Projekt som underskattar tjärhanteringskraven möter ofta oplanerade driftstopp och kostnadsöverskridanden.
Förgasarens prestanda som demonstreras i pilotskala översätts inte alltid linjärt till större system. Flödesdynamik, temperaturgradienter och tjärsprickningseffektivitet förändras med reaktorvolymen, vilket kräver noggrann teknisk validering i varje skala. Flera högprofilerade biomassaförgasningsprojekt i kommersiell skala i Europa och Nordamerika har övergivits eller avsevärt försenade på grund av uppskalningsproblem.
Installerade kapitalkostnader för biomassaförgasningssystem sträcker sig från ca 2 000–5 000 USD per kW eleffekt för småskaliga system och 1 500–3 000 dollar per kW för stora virvelbäddsanläggningar — högre än enkla förbränningssystem med motsvarande kapacitet. Syngasrengöringsutrustning (scrubbers, filter, katalytiska reformatorer) står vanligtvis för 25–40 % av den totala kapitalkostnaden.
Att välja en biomassaförgasare innebär att tekniken matchas med råmaterial, skala och slutanvändning. Följande beslutskriterier ger en praktisk ram:

 OEM/ODM Tillverkare av högpresterande förbrännings- och termisk utrustning