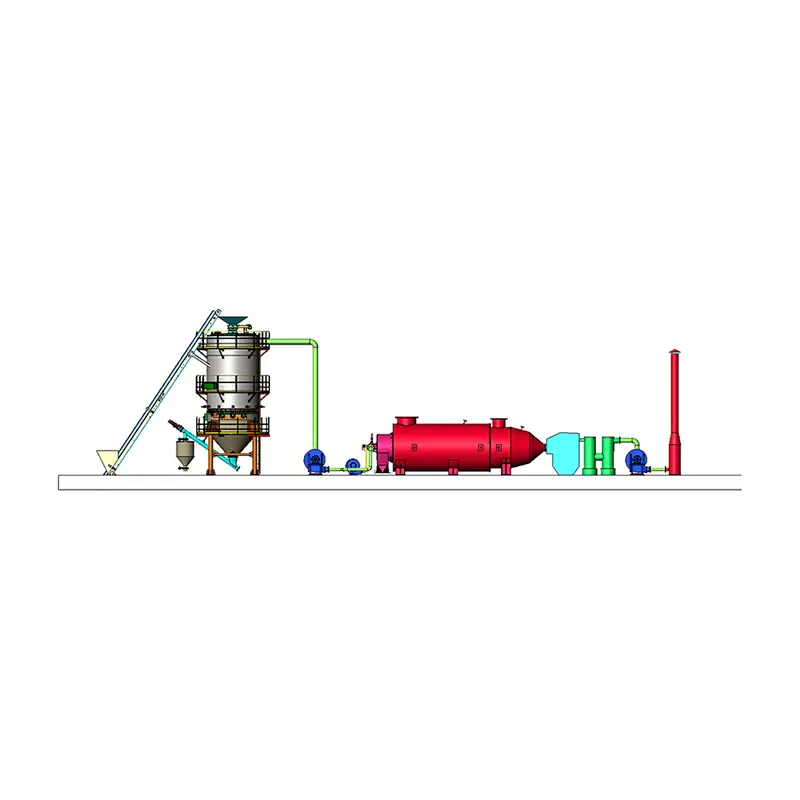

A gallerkylare är utrustningen installerad vid utloppsänden av en cementroterugn som släcker het klinker från 1 300-1 400°C ner till under 100°C på bara några minuter, samtidigt som den återvinner klinkervärmen som sekundär och tertiär förbränningsluft för ugnen och brännaren. Moderna fram- och återgående gallerkylare uppnår 68 % till 86 % termisk återvinningseffektivitet , sänker bränsleförbrukningen direkt och förbättrar klinkerslipbarheten. Avsnitten nedan beskriver exakt hur en rosterkylare fungerar, varför dess prestanda varierar så mycket mellan anläggningar och vilka specifika siffror som skiljer en välkörd kylare från ett tyst brinnande extra kol.
En rosterkylare tillhör familjen luftkylare (AQC) och sitter omedelbart nedströms roterugnen i varje modern cementproduktionslinje. Den utför tre jobb samtidigt, och alla tre har lika stor betydelse för anläggningens lönsamhet.
Att släcka klinker snabbt snarare än att låta det svalna långsamt har en direkt kvalitetsutbyte: snabb kylning låser in mineraler i en finare, mer reaktiv kristallstruktur och producerar termiska spänningssprickor i själva klinkerpartiklarna, vilket mätbart förbättrar hur lätt materialet mals i kulkvarnen eller den vertikala valskvarnen efteråt. En klinkerkylare som går för långsamt producerar däremot grövre kristaller, svagare cement och högre slipeffektförbrukning nedströms - kylarens inflytande sträcker sig långt förbi dess egen utrustningsgräns.
Den fram- och återgående rosterkylaren är den vanliga designen som används i den överväldigande majoriteten av cementfabriker idag, efter att ha förskjutit den roterande och planetariska rosterkylaren som industristandardvalet för ugnar av praktiskt taget alla storlekar. Mekanismen är enkel när den väl har brutits in i sina fysiska steg.
Het klinker faller från ugnens utlopp på gallerbädden, där den vanligtvis bildar ett materiallager 800 mm djup vid inloppet, avsmalnande till cirka 300 mm vid utloppszonen . Själva gallret är gjort av omväxlande fasta och rörliga gallerplattor ordnade i rader. En transmissionsanordning driver de rörliga plattorna i en horisontell fram- och tillbakagående rörelse, och denna stegrörelse skjuter klinkerbädden fysiskt framåt mot utloppsänden - samma mekanism tumlar och vänder också över enskilda klinkerpartiklar, och exponerar färska ytor för kylluften snarare än att värmeväxling sker endast vid bäddens topp och botten.
Under gallret är kylaren uppdelad i flera fack, vart och ett matas av sin egen dedikerade fläkt med justerbara inloppsvingar. Kall omgivande luft tvingas upp under gallret, vinkelrätt mot den riktning klinkern rör sig, och passerar direkt genom klinkerbädden. Denna tvärflödesgeometri - luft som rör sig vertikalt medan materialet rör sig horisontellt - är det som gör rostkylaren så mycket effektivare än äldre roterande eller encylindriga konstruktioner, där materialet och luften delar samma flödesväg och värmeväxlingen är jämförelsevis svag.
När klinkern färdas längs kylaren, passerar den genom tre funktionellt distinkta zoner, och att förstå vad varje zon gör förklarar de flesta kylare felsökningar senare.
| Zon | Andel av Total Cooling Air | Primär funktion |
|---|---|---|
| Hög temperatur (inlopp) | ~31 % | Släck klinker, generera sekundär och tertiär luft |
| Medelhög temperatur | ~50 % | Huvudzon för värmeåtervinning |
| Låg temperatur (utlopp) | ~19 % | Slutlig kylning före urladdning |
Efter att ha passerat genom bädden delas den uppvärmda luften i funktionella strömmar: ungefär 15 % återgår till ugnen som sekundärluft vid ca 1 050°C , ungefär 22 % går till brännaren som tertiär luft , och resten blir överskottsluft som filtreras genom en ESP (elektrostatisk avskiljare) eller påsfilter innan ventilering eller matning av en spillvärmepanna.
Alla rosterkylare presterar inte likadant, och generationen är den enskilt största prediktorn för effektivitet. Leverantörer av cementutrustning klassificerar vanligen rostkylarteknologi i olika generationer, som var och en löser svagheterna i luftflödesfördelningen hos den före den.
| Generation | Designfunktion | Typisk kylförlust |
|---|---|---|
| 1:a generationen | Konventionellt galler, okontrollerad luftfördelning | 160-130 kcal/kg |
| 2:a generationen | Luftstråle/kontrollerat flödesgaller (CFG) | 125-100 kcal/kg |
| 3:e generationen | Stationärt galler / SF tvärbalk | 80-85 kcal/kg |
| 4:e generationen | Tvärstag med varmluftsrecirkulation | ~74% återhämtning, >70 % återhämtning |
Hoppet mellan generationerna är inte kosmetiskt. Enbart omvandling av en konventionell kylare till modern luftstråleteknik ger vanligtvis resultat 30-85 kcal/kg klinker i värmebesparing , tillsammans med minskad dammcirkulation och lägre kylluftförbrukning. Fjärde generationens tvärstångskylare med varmluftsåtercirkulation förbi återhämtningseffektiviteten 70% genom att dirigera varma kylare tillbaka in i sängen istället för att ventilera den, vilket är anledningen till att anläggningar som kör konventionella galler från 1990-talet nästan alltid har eftermonteringspotential på bordet.
Återvinningseffektivitet - andelen av klinkerkänslig värme som återförs till ugnssystemet som sekundär och tertiär luft - är det enda nyckeltal som betyder mest för en rostkylars ekonomiska prestanda. Det publicerade intervallet är brett eftersom mätgränserna skiljer sig mellan studierna, men mönstret nedan gäller konsekvent över oberoende källor.
En fältstudie på en 5 000 t/d cementanläggning fann att värmebalansen delas ungefär som följer: sekundär och tertiär luft transporterar bort 50 % av den totala värmen , utsläppt frånluft står för ca 40 %, utsläppt klinkers känslig värme är ca 9 % och strålnings-/ytförluster utgör under 1 %. Denna andel på 40 % som sitter i frånluften är exakt varför system för spillvärmeåtervinning (WHR) har blivit standardinvesteringar – ett dokumenterat fall visade att en 400 t/h linje kunde ta ut ungefär 30,8 MW återvinningsbar effekt från enbart kylare avgaser.
Den ekonomiska översättningen är direkt och värd att internalisera: varje procentenhet av återvinningseffektivitet som uppnås är värd ungefär 4-6 kcal/kg klinker i bränslebesparingar . I typisk produktionsskala motsvarar denna enstaka procentenhet vanligen hundratusentals dollar i årlig bränslekostnad - ett dokumenterat fall av en anläggning som täpper till ett underhållsgap som återvinns 4 procentenheters effektivitet värd över 680 000 USD per år i bränslevärde.
Kylluftmängden är den andra spaken som styr både bränslebesparingar och fläktens elkostnad, och de två drar åt samma håll: mindre luft per kilo klinker, som uppnås genom bättre distribution snarare än att bara strypa fläktarna, förbättrar båda siffrorna tillsammans.
| Parameter | Äldre kylare | Modern kylare |
|---|---|---|
| Specifik kylluft | 2,5-3,1 kg luft/kg klinker | 1,5-2,0 std m³/kg klinker |
| Fläktens strömförbrukning | 6-7 kWh/t klinker | ~4 kWh/t klinker |
| Utloppstemperatur för klinker | Över målet | 65°C omgivningstemperatur (garanterat värde) |
Genom att minska den totala luftförbrukningen från 2,0 m³/kg till 1,7 m³/kg klinker sparas ca. 2 kWh per ton över hela produktionsprocessen, och varje 1 kWh/t fläkteffekt motsvarar ungefär motsvarande kostnad för 7 kcal/kg klinker bränsle – vilket innebär att fläktelektricitet och ugnsbränsle är två sidor av samma effektivitetsekvation, inte separata rader. Det är också anledningen till att det är en falsk ekonomi att helt enkelt höja fläkthastigheten för att tvinga ner klinkertemperaturen: att trycka på överskottsluft utöver vad sängen behöver höjer avgastemperaturen och dammsamlarbelastningen utan att på ett meningsfullt sätt höja sekundär- eller tertiärlufttemperaturen in i ugnen.
Rosterkylarens prestanda misslyckas sällan på en gång – den urholkas gradvis genom en liten uppsättning återkommande mekaniska och processproblem som erfarna operatörer ser specifikt efter.
"Röda floden" beskriver en smal ström av klinker som förblir synligt glödhet långt längre än den omgivande bädden, ibland överlever tillräckligt länge för att nå klinkerkrossen. Det händer eftersom fina klinkerpartiklar ger mycket mindre motstånd mot luftflöde än grova partiklar - i ett dokumenterat exempel innebar en skillnad i partikelstorlek på 2 mm mot 5 mm endast ca. 17 % av kylluften passerade genom den fina sidan , svälter den på släckande luft medan den grova sidan fick resten. Ugnar som producerar dammiga, fina klinker gör Red River nästan oundviklig utan en rosterplatta med kontrollerat flöde som är speciellt konstruerad för att jämna ut det motståndet.
Slitaget är inte enhetligt längs kylarens längd. Hot-end-zonen, utsatt för temperaturer över 1 000°C och den mest abrasiva klinkerkontakten, slits 3-4 gånger snabbare än den kalla delen – vilket innebär att ett enda inspektionsintervall över hela kylaren samtidigt överhåller den kalla delen och underhåller den varma delen. Om det inte spåras, öppnar ojämnt slitage luckor som låter kylluft passera bädden ojämnt, vilket minskar värmeåtervinningen med 3-5 procentenheter utan att utlösa något larm, och typiskt plåtslitage fortskrider över ett 4 000-8 000 drifttimmar fönster som är fullt förutsägbart med tillståndsövervakning.
Försämrade tätningar vid fackförband och höljesgenomföringar introducerar okontrollerad falsk luft - vanligtvis 800 till 2 400 Nm³/h — vilket stör syrebalansen i ugnssystemet och höjer den specifika värmeförbrukningen med ungefär 6-14 kcal/kg klinker . Perforerade eller spruckna gallerplåtar skapar ett relaterat men allvarligare felläge: het klinker faller igenom in i luftkanalerna under gallret, skadar kanalnätet och skapar en verklig brandrisk i den nedre strukturen, där varje genomfallshändelse förlänger avbrottstiden långt utöver ett normalt planerat plåtbyte.
Bädddjup är den enskilt viktigaste variabeln för konsekvent kylning över hela rostbredden, och målområdet är i allmänhet 400-600 mm . Ojämn fördelning - ofta från en dåligt underhållen inloppsspridare eller brytstång - skapar heta kanaler på ena sidan och överkylda döda zoner på den andra, vilket försämrar både klinkerkvaliteten och kylningslikformigheten på samma gång.
Det mesta av effektivitetsgapet mellan en genomsnittlig kylare och en bäst-i-klassen kommer från en handfull konkreta, repeterbara åtgärder snarare än ett enda stort kapitalprojekt.
De flesta anläggningar som kör ett underhållsprogram utan zonspecifik, tillståndsbaserad spårning lämnar 3-10 procentenheter av återvinningsbar effektivitet på bordet enligt flera oberoende bedömningar — vilket innebär att det högsta avkastningsprojektet som är tillgängligt för många cementoperationer just nu inte är en ny kylare, utan disciplinerad spårning och snabb ersättning av den som redan är installerad.

 OEM/ODM Tillverkare av högpresterande förbrännings- och termisk utrustning