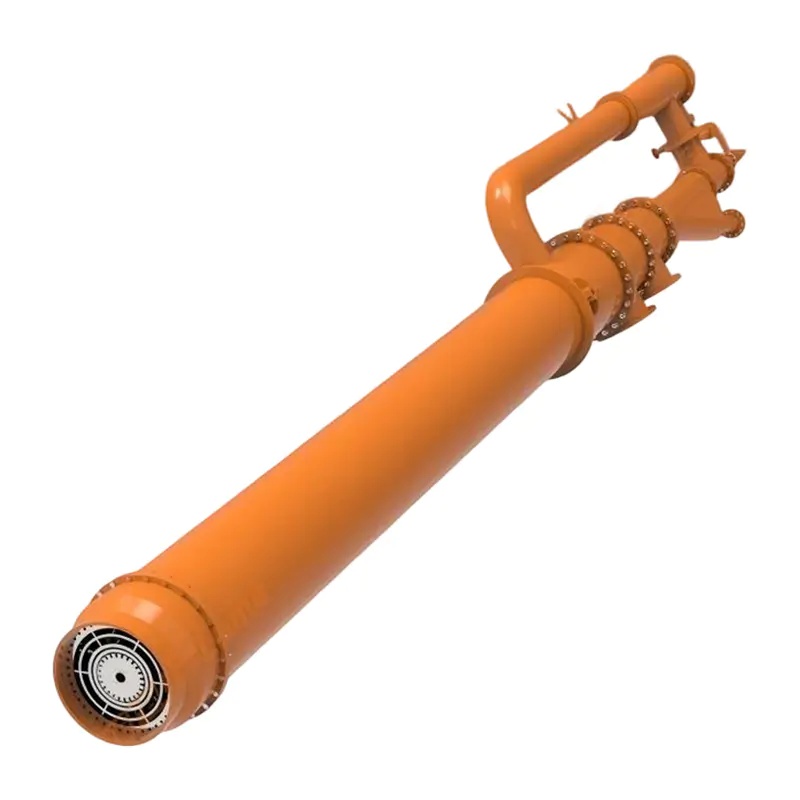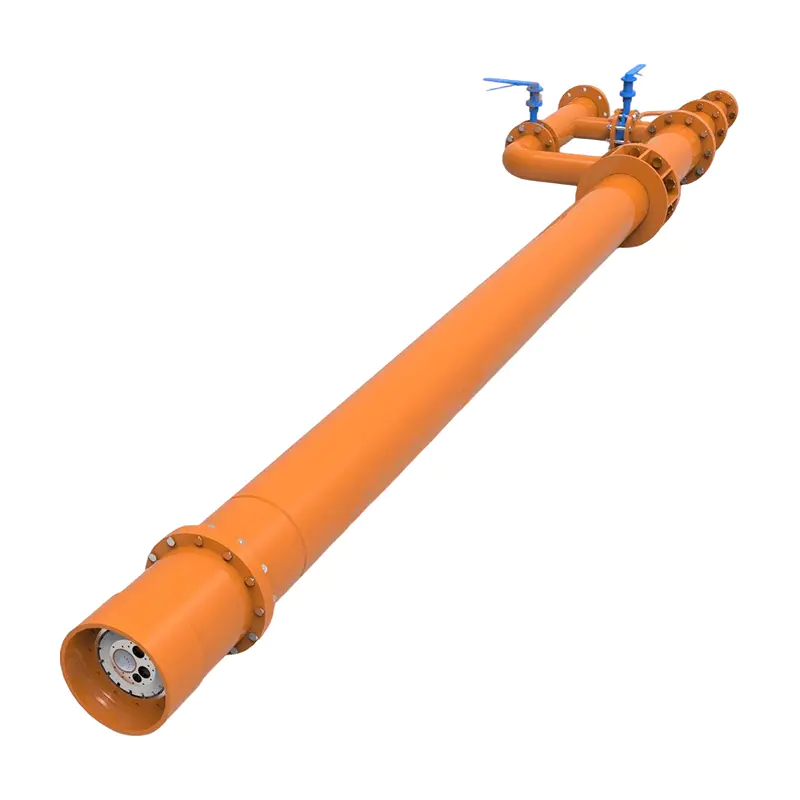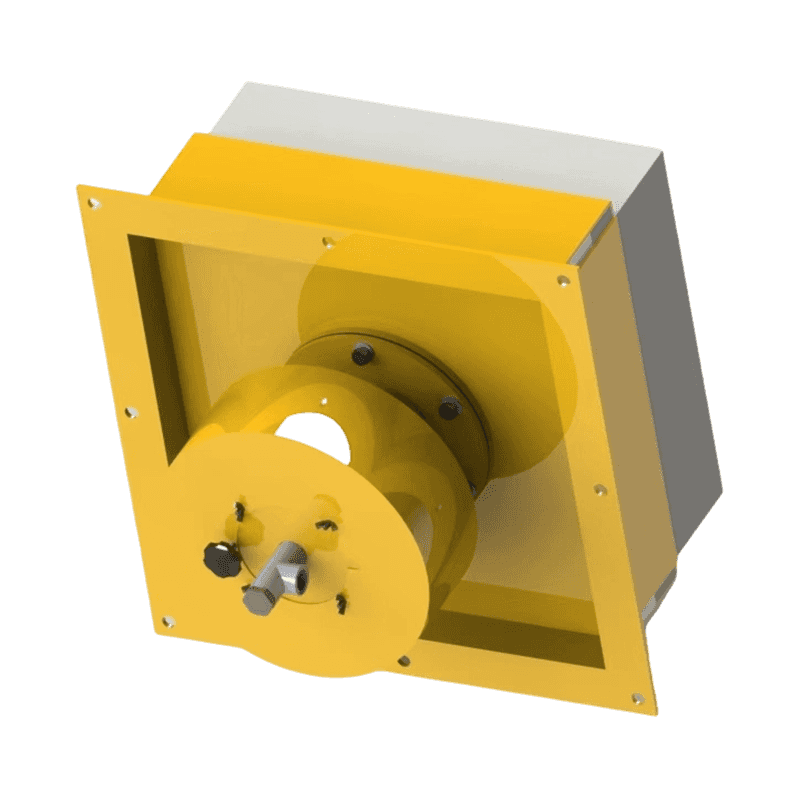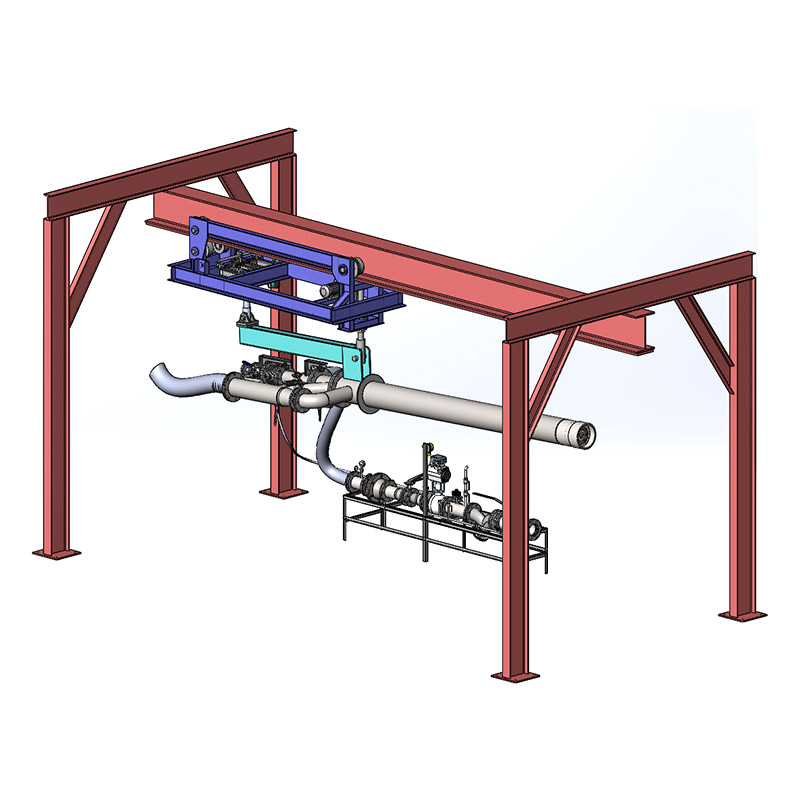

A uppvärmningsugn brännare är kärnförbränningskomponenten i alla industriella eller kommersiella ugnar - den omvandlar bränsle och luft till en kontrollerad låga som genererar den termiska energin som behövs för att värma metall, glas, keramik eller processgaser till exakta måltemperaturer. Alla andra aspekter av ugnens prestanda – energieffektivitet, temperaturlikformighet, genomströmning, utsläppsöverensstämmelse och driftskostnad – bestäms direkt av brännarval, konfiguration och underhåll.
I industriella värmesystem är brännarens prestanda inte marginell. En dåligt utvald eller dåligt underhållen ugnsbrännare kan gå till spillo 15–30 % av bränsletillförseln som oåtervunnen värme, pressa NOx-utsläppen över lagstadgade gränser och orsaka ojämn temperatur som gör att produkten skrotas. Omvänt kan en korrekt specificerad högeffektiv brännare minska bränsleförbrukningen med 20–40 % jämfört med äldre atmosfäriska konstruktioner, betala tillbaka sin kapitalkostnad inom 12–24 månader i högutnyttjande verksamheter.
Brännartyp bestämmer flamform, värmeavgivningshastighet, emissionsprofil och kompatibilitet med ugnsapplikationen. De viktigaste kategorierna som används i industriella värmeugnar är:
Återvinningsbrännare har en inbyggd värmeväxlare (återvinnare) som förvärmer inkommande förbränningsluft med hjälp av avgaser. Förvärma luft till 400–600 °C kan minska bränsleförbrukningen med 25–35 % jämfört med kallluftsbrännare med samma effekt. De är det vanligaste högeffektiva valet för kontinuerliga ugnar som arbetar över 800 °C, såsom smides- och värmebehandlingsugnar.
Regenerativa brännare arbetar i par, växelvis eldande och utmattande genom keramiska värmelagringsmedier (regeneratorer). Luftförvärmningstemperaturer kan nå 800–1 000 °C , vilket minskar bränsleförbrukningen med upp till 50–60 % i applikationer med mycket höga temperaturer (över 1 100 °C) som glassmältugnar och efterklangsugnar av aluminium. Avvägningen är högre kapitalkostnader och mer komplexa kontroller.
I strålningsrörsbrännare sker förbränning inuti ett förseglat keramiskt eller metalliskt rör, och värme överförs till ugnsbelastningen helt genom strålning. Detta isolerar förbränningsatmosfären från ugnsatmosfären - väsentligt för ljusglödgning, uppkolning och andra atmosfärskänsliga värmebehandlingsprocesser där direkt flamkontakt skulle oxidera eller kontaminera arbetsstycket.
Platta lågor sprider förbränning över en bred, skivformad låga som omsluter ugnsväggen eller härden. Denna design minskar den maximala lågtemperaturen - den primära drivkraften för termisk NOx-bildning - samtidigt som hög värmeflöde bibehålls. Moderna platta lågor kan uppnå NOx-utsläpp nedan 30 mg/Nm³ med full kapacitet och uppfyller allt strängare luftkvalitetsbestämmelser i Europa och Nordamerika.
Oxy-bränslebrännare ersätter förbränningsluften med rent eller berikat syre, vilket eliminerar kväveballasten som transporterar bort användbar värme. Flamtemperaturerna kan överstiga 2 800 °C , vilket möjliggör mycket höga värmeöverföringshastigheter och minskar rökgasvolymen med upp till 75 %. De är standard vid smältning av glas, smältning av skrotaluminium och vissa återuppvärmningsoperationer av stål där maximal termisk intensitet krävs.
Att matcha brännartypen till ugnsapplikationen är det enskilt viktigaste valbeslutet. Tabellen nedan sammanfattar nyckelparametrar för varje större brännarkategori.
| Typ av brännare | Luftförvärmning Temp. | Bränslebesparingar kontra kall luft | Typisk tillämpning | Relativ kapitalkostnad |
|---|---|---|---|---|
| Kall luft (atmosfärisk) | Ambient | Baslinje | Lågtemperaturugnar (<600 °C) | Låg |
| Återhämtande | 400–600 °C | 25–35 % | Smide, värmebehandling | Medium |
| Regenerativ | 800–1 000 °C | 50–60 % | Glassmältning, aluminium | Hög |
| Strålande rör | Varierar | 15–30 % | Atmosfärsvärmebehandling | Medium–Hög |
| Flat Flame / Low-NOx | Omgivningstemperatur–300 °C | 10–20 % | Valsverk, keramik | Medium |
| Oxy-bränsle | N/A (ren O₂) | 40–60 % (endast bränsle) | Glas, metallskrot smälter | Mycket hög |
Att förstå den interna anatomin hos en ugnsbrännare hjälper ingenjörer att diagnostisera fel, specificera ersättningar och utvärdera uppgraderingsalternativ.
Det eldfasta brännarblocket, eller quarl, är den koniska eller cylindriska keramiska insatsen genom vilken lågan kommer ut i ugnskammaren. Det stabiliserar flamroten, skyddar metallbrännarkroppen från strålningsvärme och formar den ursprungliga flamgeometrin. Materialval - hög aluminiumoxid, kiselkarbid eller smält kiseldioxid - anpassas till driftstemperaturen; block för ugnar över 1 200 °C kräver vanligtvis ≥90 % Al2O3-innehåll .
Bränslemunstycket styr bränsleinsprutningshastighet, distributionsmönster och finfördelning (för flytande bränslen). Munstycksgeometrin avgör om blandning med luft är förblandad (bränsle och luft kombinerat före lågan), delvis förblandat eller endast diffusion (blandning sker vid lågans front). Förblandade design uppnår lägre NOx- och CO-utsläpp men kräver mer noggrann tryckhantering för att förhindra tillbakaslag.
Luftregistret styr flödet och rotationsmönstret för förbränningsluften som kommer in i brännaren. En virvlare ger luftströmmen ett vinkelmoment och skapar en recirkulationszon vid flamroten som stabiliserar förbränningen, förbättrar bränsle-luftblandningen och breddar brännarens stabila driftsområde. Virvelnummer – en dimensionslös parameter – sträcker sig vanligtvis från 0,4 till 1,5 i industriella värmebrännare; högre värden ger kortare, bredare lågor.
Tillförlitlig tändning och kontinuerlig flamövervakning är säkerhetskritiskt. De flesta industribrännare använder en högspänningsgnisttändare (10 000–15 000 V) för tändning och en UV-skanner eller joniseringsstav för flamdetektering. Flamskyddsregulatorn måste upptäcka förlust av låga och stänga bränslesäkerhetsavstängningsventilen inuti 4 sekunder enligt EN 746-2 och motsvarande standarder — ett krav som inte är förhandlingsbart i säkerhetscertifierade installationer.
Förbränningsluftsfläkten (forcerat drag) tillför luft med rätt tryck och flödeshastighet över brännarens hela eldområde. En utväxlingsregulator – antingen mekanisk (korskopplade ventiler) eller elektronisk (massflödesmätare med PLC-kontroll) – håller bränsle-till-luftförhållandet inom ett snävt band. Överskott av luft 5–15 % ovanstående stökiometriska är typiska för naturgasbrännare; högre luftöverskott slösar bränsle genom att värma upp kväve, medan otillräcklig luft orsakar ofullständig förbränning, CO-bildning och sot.
Värmeugnsbrännare är designade för specifika bränslen. Att byta bränsle utan att omkonstruera brännaren är ett vanligt och kostsamt misstag.
Val av brännare kräver en strukturerad ingenjörsprocess. Att hoppa över steg leder till överdimensionerade brännare som kortvarar, underdimensionerade brännare som begränsar genomströmningen, eller felaktiga konstruktioner som skapar utsläppsöverträdelser.
En brännare utan effektiv förbränningskontroll kan inte upprätthålla en enhetlig temperatur, optimera bränsleförbrukningen eller svara säkert på processstörningar. Moderna ugnsbrännare använder en av tre kontrollmetoder:
Det enklaste och billigaste tillvägagångssättet. Brännaren tänds med full kapacitet och stängs av när börvärdet nås och cyklar upprepade gånger. Lämplig endast för batchugnar med långsam termisk respons där temperaturen överskrider ±10–20 °C är acceptabelt. Högt antal cykler påskyndar slitaget på brännarkomponenter och säkerhetsventiler.
Brännaren arbetar vid antingen hög brand (typiskt 100 % kapacitet) eller låg brand (25–40 % kapacitet), och växlar mellan de två baserat på ugnstemperatur. Detta minskar cykelfrekvensen och termisk chock jämfört med på/av-kontroll, och är det vanligaste tillvägagångssättet i medelstora industriella ugnar.
Modulerande styrning är det mest effektiva alternativet , kontinuerlig justering av brännarens tändhastighet från minimum till maximum som svar på en PID-temperaturregulator. I kombination med elektronisk utväxlingskontroll (justerar både gas- och luftflöden i proportion), håller modulerande system temperaturen inom ±2–5 °C av börvärdet och minimera överskottsluft över hela skjutområdet, vilket optimerar bränsleeffektiviteten vid alla belastningsnivåer.
Kväveoxidutsläpp (NOx) från värmeugnsbrännare regleras globalt och skärps. Två tekniker dominerar nu lågemissionsuppvärmning av ugnar över 1 000 °C:
Luft eller bränsle tillförs i flera steg, vilket medvetet skapar bränslerika och bränslesnåla zoner som undviker högsta lågtemperaturer. Genom att hålla lokala lågtemperaturer under den termiska NOx-tröskeln på ca 1 500 °C , stegvisa förbränningsbrännare kan minska NOx med 40–60 % jämfört med konventionella konstruktioner samtidigt som de bibehåller samma värmeeffekt.
I flamfritt oxidationsläge sprutas bränsle och luft in med hög hastighet i en ugnskammare redan över bränslets självantändningstemperatur (~600 °C för naturgas). Högmomentstrålarna drar in stora volymer heta ugnsgaser innan förbränningen börjar, späder ut reaktanterna och fördelar värmeavgivningen över en mycket större volym. Detta eliminerar den synliga lågan och håller maximala förbränningstemperaturer under 1 300 °C — dramatiskt minska NOx till nivåer så låga som 5–15 mg/Nm³ . Den ytterligare fördelen är exceptionell temperaturlikformighet över ugnsbelastningen, ofta inom ±5 °C.
Majoriteten av fel i värmeugnsbrännare kan förebyggas genom systematiskt underhåll. Oplanerade brännaravbrott i kontinuerlig ugnsdrift kan kosta 10 000–100 000 USD per timme i förlorad produktion, beroende på bransch. Ett strukturerat underhållsprogram bör innehålla följande intervall:
| Intervall | Underhållsuppgift | Syfte |
|---|---|---|
| Dagligen | Kontrollera rökgas O₂ / CO via analysator | Verifiera förbränningsförhållandet; fånga drift tidigt |
| Varje vecka | Inspektera flammans signalstyrka | Säkerställ tillförlitlig flamdetektion; förhindra störande resor |
| Månadsvis | Rengör tändelektroden; kontrollera gnistgapet | Förhindra tändningsfel; bibehåll 3–4 mm gap |
| Kvartalsvis | Inspektera brännarens munstycke med avseende på kalk/blockering | Återställ korrekt bränslefördelning och lågans form |
| Årligen | Full brännare rivning; byt ut tätningar och eldfast block | Förhindra oväntade fel; återställa prestanda som ny |
| Årligen | Testa och certifiera säkerhetsavstängningsventiler | Regulativ efterlevnad; förhindra gasläckage och explosionsrisk |
Förbränningsanalys – mätning av rökgas O₂, CO, CO₂ och temperatur – är det enskilt mest kostnadseffektiva diagnostiska verktyget som finns. En rökgas O₂-avläsning av mer än 3–5 % över målbörvärdet på en naturgasbrännare indikerar typiskt luftinfiltration, drift av utväxlingsregulatorn eller ett blockerat bränslemunstycke, som vart och ett kan korrigeras på några minuter om det fångas upp tidigt men kan kräva fullständigt byte av brännaren om de lämnas oadresserade i flera veckor.
Att känna till signaturen för varje felläge möjliggör snabbare identifiering av rotorsak och minskar medeltiden för reparation.
Dekarboniseringsmål inom stål-, aluminium-, glas- och keramiktillverkning driver den snabba utvecklingen av nästa generations värmeugnsbrännare. Tre riktningar får mest investeringar:
Många brännartillverkare erbjuder nu "väte-färdiga" design som kan elda naturgas/väteblandningar upp till 30 volymprocent H2 utan hårdvaruändringar. Över 30 % blir återslagsskyddsåtgärder – såsom flamskydd, minskad munstycksdiameter och ökat tryckfall på luftsidan – nödvändiga. Blandning vid 20 % H₂ minskar CO₂-utsläppen med ungefär 7 % per levererad värmeenhet , vilket reflekterar vätgas lägre kolhalt och högre flamtemperatur.
Flera tillverkare har visat stabil 100 % väteförbränning i industriella ugnsbrännare i pilotskala. De viktigaste tekniska utmaningarna inkluderar att hantera 2,4× snabbare laminär flamhastighet av väte (jämfört med metan) och kontrollera förhöjda vattenångnivåer i ugnsatmosfären, vilket kan påverka ytkvaliteten i ståluppvärmningsapplikationer. Kommersiell utbyggnad accelererar för 2025–2030.
Hybridugnar som kombinerar gasbrännare för bulkuppvärmning med elektriska motståndselement för exakt sluttemperaturhållning dyker upp som en praktisk avkolningsväg på kort sikt. Brännarna hanterar den höga värmeinmatningsfasen effektivt medan det elektriska systemet eliminerar förbränningsemissioner under den känsliga hållfasen. Detta tillvägagångssätt kan minska de totala förbränningsrelaterade CO₂-utsläppen med 30–50 % utan risk för en fullständig övergång till vätgas eller full elektrifiering.

 OEM/ODM Tillverkare av högpresterande förbrännings- och termisk utrustning