Att välja det bästa fastbränslebrännare för industriellt bruk kommer ner till fem kärnfaktorer: bränsletypskompatibilitet, termisk effektkapacitet (BTU/kW-klassning), förbränningseffektivitet (helst över 85%), utsläppsöverensstämmelse med lokala bestämmelser och total ägandekostnad under en 10–20-årig livscykel. Innan de utvärderar varumärken eller modeller måste industriella köpare först definiera sina processvärmekrav, bränsleförsörjningskedja och miljökrav. En cementfabrik i Sydostasien som bränner kol kommer att ha helt andra brännarbehov än en biomassadriven livsmedelsanläggning i Tyskland.
Kort sagt: matcha brännaren till ditt bränsle, din processtemperatur och din regulatoriska miljö – inte tvärtom. Avsnitten nedan bryter ner varje faktor med data, exempel och jämförelseverktyg för att hjälpa industriingenjörer och inköpschefer att fatta ett välinformerat beslut.
Vad är en fastbränslebrännare och varför spelar det industriella urvalet någon roll?
En brännare för fast bränsle är en förbränningsanordning konstruerad för att antända och upprätthålla förbränningen av fasta bränslen - inklusive kol, koks, biomassa, träpellets, avfallsbränsle (RDF) och jordbruksavfall - för att generera termisk energi för industriella processer. Till skillnad från bostadsbrännare fokuserade på komfortvärme, är industriella fastbränslebrännare designade för kontinuerlig, högintensiv drift, ofta igång 24 timmar om dygnet, 7 dagar i veckan.
Industriella applikationer spänner över ett brett spektrum av sektorer:
- Cement- och kalkugnar (kräver flamtemperaturer över 1 400°C)
- Stål- och järngjuterier som använder system för injektion av pulveriserat kol (PCI).
- Kraftproduktionsanläggningar (koleldade pannor som producerar 50 MW till 1 000 MW)
- Torknings- och bearbetningsanläggningar för livsmedel med pelletsbrännare för biomassa
- Keramik- och tegelugnar som förlitar sig på fast bränsle för långvarig hög värme
- Massa- och pappersbruk som eldar svartlut eller träavfall
Fel brännarval i en industriell miljö är inte bara obekvämt – det kan resultera i produktionsavbrott som kostar tiotusentals dollar per timme, skador på utrustning från termisk stress, lagstadgade böter för överdrivna utsläpp och säkerhetsrisker inklusive okontrollerad förbränning eller kolmonoxidexponering. Därför måste urvalsprocessen vara systematisk och datadriven.
Steg ett: Definiera din bränsletyp och dess förbränningsegenskaper
Alla fasta bränslen är inte lika, och inte alla fastbränslebrännare kan hantera alla typer av bränsle. Det första och mest kritiska steget i valet av brännare är att förstå de fysikaliska och kemiska egenskaperna hos bränslet du planerar att använda - eller bränslen du planerar att samelda.
Viktiga bränsleparametrar att utvärdera
- Värmevärde (CV): Energiinnehållet per massenhet, mätt i MJ/kg. Antracitkol har en CV på cirka 30–33 MJ/kg, medan träpellets vanligtvis varierar från 16–18 MJ/kg och jordbrukshalm kan vara så låg som 14 MJ/kg.
- Fukthalt: Hög fuktighet minskar avsevärt effektiv energiproduktion och kan orsaka låginstabilitet. Biomassa med >30 % fukthalt kräver ofta förtorkning före förbränning.
- Askhalt och askfusionstemperatur: Kol med hög askhalt (>20%) kan orsaka slaggbildning och nedsmutsning av värmeväxlingsytor. Brännare måste väljas med lämpliga roster- eller askhanteringssystem.
- Innehåll av flyktigt material: Högflyktiga bränslen som biomassa antänds lättare men kan kräva stegvis förbränning för att kontrollera utsläppen. Lågflyktiga bränslen som petroleumkoks behöver högre antändningstemperaturer.
- Svavel- och klorhalt: Bränslen med hög svavelhalt (t.ex. vissa kol med 3–5 % svavel) kräver system för rökgasavsvavling (FGD) och korrosionsbeständiga brännarmaterial. Hög klorhalt i RDF-bränslen orsakar risker för dioxinbildning.
- Partikelstorlek och malbarhet: Pulveriserade kolbrännare kräver bränslemalning till 70–75 mikron (70 % passerar 75 μm), medan stokerbrännare kan hantera klumpkol upp till 50 mm i diameter.
Tabell 1: Jämförelse av vanliga industriella fasta bränslen och deras nyckelegenskaper | Bränsletyp | Värmevärde (MJ/kg) | Typisk fuktighet (%) | Askhalt (%) | Svavelhalt (%) | Typisk brännartyp |
| Antracit kol | 30–33 | 3–5 | 5–15 | 0,5–1,5 | Pulveriserad / Stoker |
| Bituminöst kol | 25–32 | 5–15 | 8–20 | 0,5–4,0 | Pulveriserad / cyklon |
| Petroleum Coke | 32–36 | 1–5 | 0,5–2 | 3–7 | Pulveriserad (hög temperatur) |
| Träpellets | 16–18 | 8–12 | 0,5–2 | <0,05 | Pellets / Undermatning Stoker |
| Jordbrukets biomassa | 12–16 | 15–35 | 3–10 | <0,1 | Galler / FBC |
| Refuse-derived fuel (RDF) | 14–20 | 10–25 | 10–25 | 0,1–0,5 | Roster / Rotary Ugn |
Om din anläggning planerar att samelda flera bränslen – en praxis som blir allt vanligare i cementugnar som ersätter 30–50 % av kolet med alternativa bränslen – välj en brännare som uttryckligen är utformad för flexibilitet med flera bränslen, till exempel en flerkanalig roterande ugnsbrännare som oberoende kan styra primärluft, sekundärluft, fast bränsle och flytande bränsle.
Steg två: Matcha brännartyp till din industriella process
Det finns ingen enskild "bästa" teknik för fastbränslebrännare för alla industriella tillämpningar. Varje brännartyp har specifika styrkor, termiska effektområden, krav på bränslekompatibilitet och operativa avvägningar. Att förstå dessa skillnader är viktigt innan man utvärderar leverantörer.
Pulveriserade bränslebrännare (PF).
Pulveriserade bränslebrännare maler fast bränsle till ett fint pulver (vanligtvis 70–200 mikron) och sprutar in det med primärluft i förbränningskammaren, där det brinner i suspension. Denna teknik är ryggraden i storskalig koleldad kraftproduktion och cementugnar över hela världen.
- Termisk effekt: 5 MW till 1 000 MW
- Förbränningseffektivitet: 88–95 % under optimala förhållanden
- Flamtemperatur: 1 200–1 600°C
- Bäst för: Stora koleldade pannor, cementroterugnar, kalkugnar
- Nackdel: Kräver energikrävande fräsinfrastruktur; inte lämplig för hög fuktighet eller klibbiga bränslen
Ett typiskt 300 MW koleldat kraftverk använder 4–6 PF-brännare per panna, var och en förbrukar cirka 10–15 ton pulveriserat kol per timme. Ledande tillverkare inkluderar FLSmidth, Fives och Unitherm Cemcon.
Stoker-brännare (fast och resande galler)
Stokerbrännare matar fast bränsle till ett mekaniskt galler där det brinner i en bädd, med förbränningsluft tillförd underifrån (undergaller) och ovan (övergrindar luft). De används i stor utsträckning för biomassa, kol och avfallsbränslen i industriella pannor upp till 100 MW termisk.
- Termisk effekt: 1 MW till 100 MW
- Bränsleflexibilitet: Hög — kan hantera klumpkol, träflis, jordbruksrester och RDF
- Förbränningseffektivitet: 80–88 %
- Bäst för: Industriella ångpannor, fjärrvärme, livsmedelsförädling, textilanläggningar
- Nackdel: Lägre förbränningseffektivitet än PF; kräver regelbundet rosterunderhåll
Fluidized Bed Combustion (FBC) brännare
I brännare med fluidiserad bädd suspenderas fasta bränslepartiklar i en uppåtströmmande ström av förbränningsluft, vilket skapar en turbulent "kokande" bädd av bränsle och inert material (vanligtvis sand eller kalksten). FBC-tekniken är uppskattad för sin förmåga att hantera lågkvalitativa bränslen med hög fuktighet och hög askhalt med utmärkt utsläppskontroll.
- Två huvudtyper: Bubbling Fluidized Bed (BFB) för 5–50 MW; Circulating Fluidized Bed (CFB) för 50–600 MW
- Förbränningseffektivitet: 90–97 % för CFB-system
- SO₂-reduktion: Insprutning av kalksten i ugnen minskar SO₂-utsläppen med 90–95 % utan extern FGD
- NOx-utsläpp: Låg förbränningstemperatur (850–900°C) minskar i sig termisk NOx-bildning
- Bäst för: Lågvärdigt kol, högsvavliga bränslen, biomassa, kommunalt fast avfall (MSW), slam
- Nackdel: Högre kapitalkostnad; komplexa startprocedurer; hantering av sängmaterial
Vridugnsbrännare
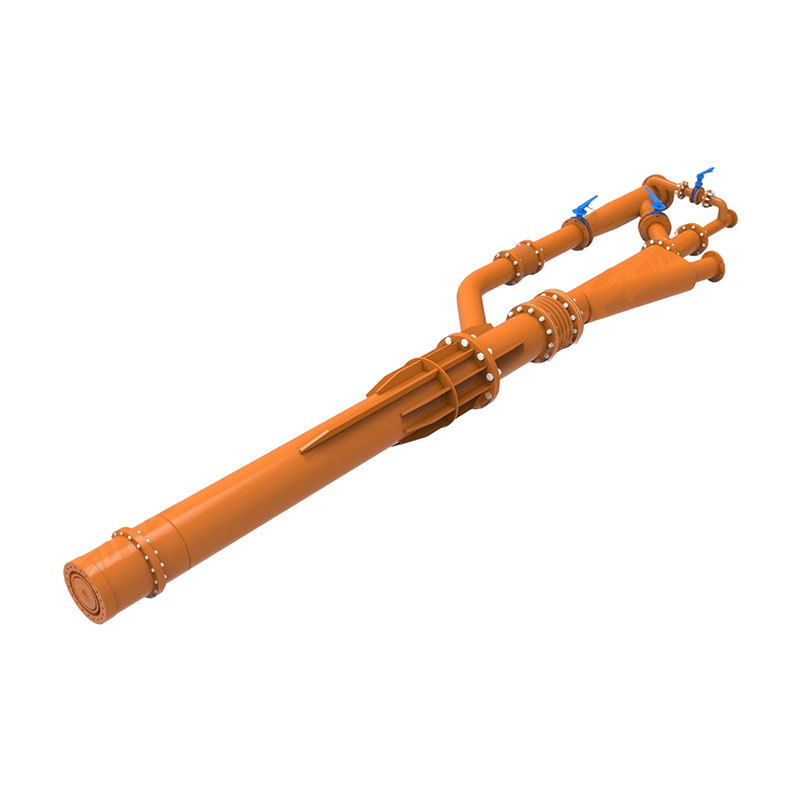
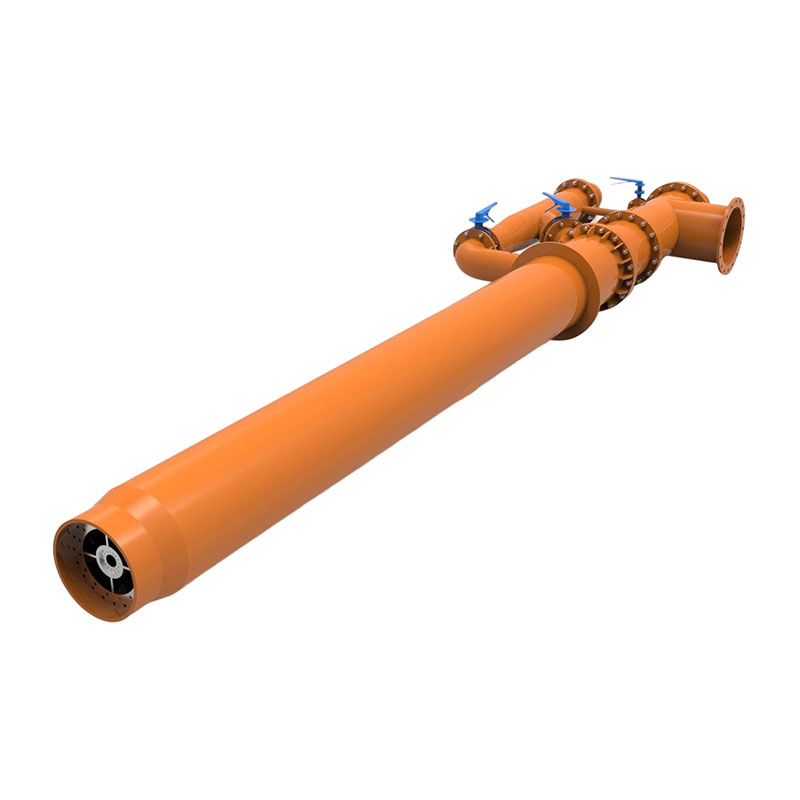
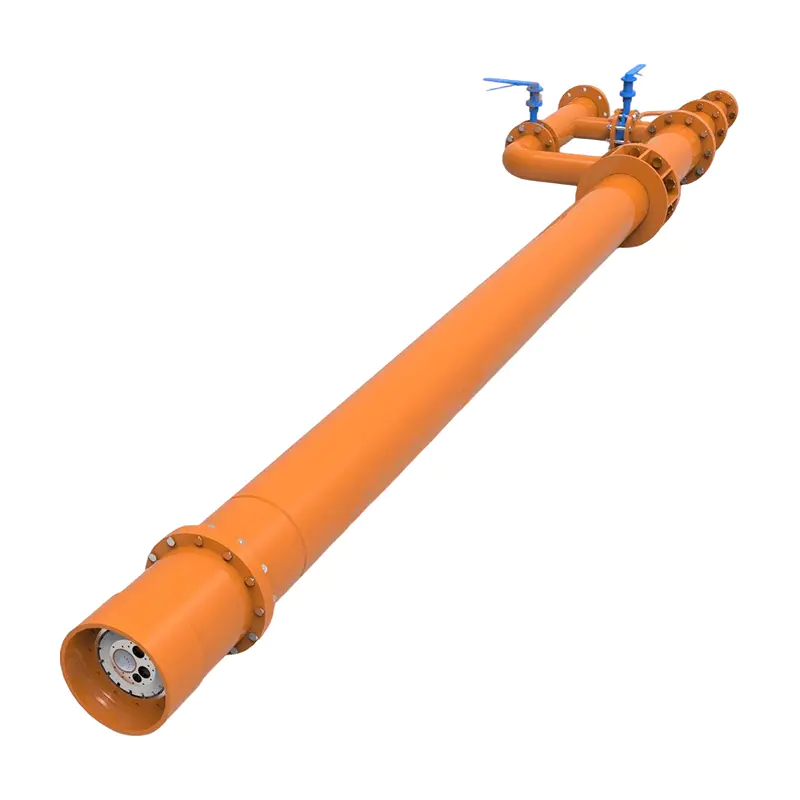
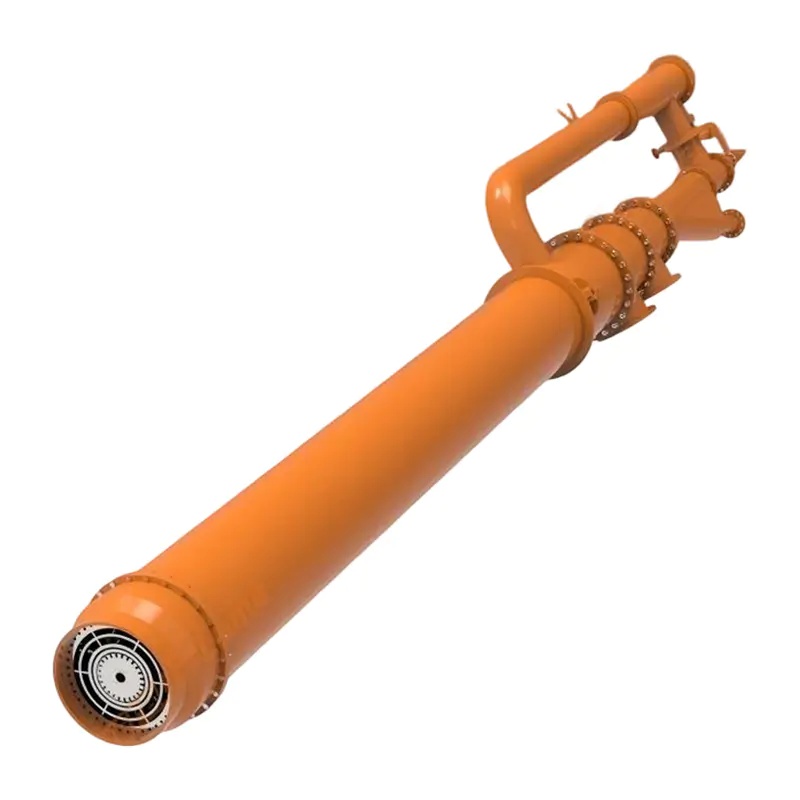
Roterande ugnsbrännare är speciellt utformade för cement-, kalk- och mineralbearbetningsugnar. De är flerkanalssystem som kan elda med kol, petroleumkoks, naturgas och alternativa bränslen samtidigt. Modern design som UNITHERM DUOFLEX- eller FLSmidth JETFLEX-brännare gör det möjligt för operatörer att ställa in flamform, längd och värmeavgivningsprofil i realtid.
- Alternativ bränslesubstitutionsgrad: Upp till 80–100 % termisk substitution i avancerade installationer
- Flamtemperatur: 1 400–1 800°C vid ugnsförbränningszonen
- Bäst för: Cementklinkertillverkning, kalkbränning, mineralbearbetning
Tabell 2: Industriella brännartyper för fast bränsle — Nyckeljämförelse för urval | Typ av brännare | Kapacitetsintervall | Effektivitet | Bränsleflexibilitet | Kapitalkostnad | Bästa applikationen |
| Pulveriserat bränsle (PF) | 5–1 000 MW | 88–95 % | Låg–Medium | Hög | Kraftverk, Cementugnar |
| Stoker galler | 1–100 MW | 80–88 % | Hög | Medium | Industripannor, Biomassa |
| BFB (Bubblande FBC) | 5–50 MW | 88–93 % | Mycket hög | Medium-Hög | Avfall, lågvärdig biomassa |
| CFB (cirkulerande FBC) | 50–600 MW | 90–97 % | Mycket hög | Hög | Stora kraft-/industriverk |
| Vridugnsbrännare | 10–500 MW | 85–92 % | Mycket hög | Medium-Hög | Cement, kalk, mineraler |
Steg tre: Utvärdera termisk effekt och värmeöverföringskrav
När bränsle- och brännartyp har fastställts är nästa kritiska parameter dimensionering av termisk utgång . En underdimensionerad brännare kan inte upprätthålla den erforderliga processtemperaturen; en överdimensionerad slösar bort bränsle, ökar slitaget och kan skada processutrustning från termisk överbelastning.
Hur man beräknar nödvändig brännarkapacitet
Industriell brännarkapacitet specificeras vanligtvis i kilowatt (kW) eller megawatt (MW) av termisk ingång. För att bestämma din nödvändiga kapacitet:
- Definiera behovet av processvärme: Beräkna energin som krävs för att ta ditt material från inloppstemperatur till processtemperatur, ta hänsyn till materialmassflöde, specifik värmekapacitet och latent värmebehov.
- Lägg till värmeförluster: Inkludera strålningsförluster genom ugnsväggar (vanligtvis 5–15 % av den totala värmen), konvektionsförluster från öppningar och dörrar och värme som transporteras bort av förbränningsgaser.
- Tillämpa en säkerhetsmarginal: Industriingenjörer lägger vanligtvis till en kapacitetsbuffert på 15–25 % för att hantera bränslevariationer, belastningstoppar och framtida produktionsökningar.
- Ta hänsyn till brännarens effektivitet: Dela det totala värmebehovet med brännarens termiska verkningsgrad (t.ex. 90 % verkningsgrad betyder att du behöver 11 % mer bränsletillförsel för att leverera den erforderliga värmeeffekten).
Som ett praktiskt exempel: en roterande tork som bearbetar 20 ton/timme flis från 35 % till 10 % fukthalt kräver ca. 3,5–4,5 MW värmeeffekt under antagande av en inloppstemperatur av 15°C och en trumutloppsgastemperatur av 120°C. En 5 MW biomassabrännare med 25 % säkerhetsmarginal skulle vara lämplig för denna applikation.
Turndown Ratio: En kritisk men ofta förbisedd specifikation
Den turndown-förhållande av en brännare definierar dess driftområde — förhållandet mellan maximala och lägsta stabila tändhastigheter. En brännare med ett sänkningsförhållande på 5:1 kan fungera så lågt som 20 % av sin nominella kapacitet utan låginstabilitet.
För industriella processer med varierande värmebehov (t.ex. satsugnar, livsmedelsbearbetning med skiftmönster), ett högt nedläggningsförhållande - idealiskt 4:1 eller högre — är avgörande för energieffektivitet och processkontroll. Många lågprisbrännare för fast bränsle erbjuder endast 2:1 eller 3:1 nedsänkning, vilket tvingar operatörerna att sätta på och stänga av brännaren, vilket minskar effektiviteten och ökar den termiska belastningen på utrustningen.
Steg fyra: Bedöm utsläppsprestanda och regelefterlevnad
Efterlevnad av utsläpp är inte längre valfritt – i de flesta industriländer är förbränningssystem för fasta bränslen föremål för allt strängare bestämmelser som täcker partiklar (PM), svaveldioxid (SO₂), kväveoxider (NOx), kolmonoxid (CO) och i vissa jurisdiktioner, kvicksilver och dioxiner.
Att välja en brännare utan verifierade data om utsläppsöverensstämmelse är en betydande operativ och juridisk risk. Regelverk att vara medveten om inkluderar:
- Europeiska unionen – direktivet om industriutsläpp (IED) och direktivet om medelstora förbränningsanläggningar (MCPD): Stora förbränningsanläggningar (>50 MW) måste uppfylla BAT-standarderna (Best Available Techniques). Från och med 2021 är NOx-gränserna för fastbränslepannor vanligtvis 200–300 mg/Nm³, och SO₂-gränserna för koleldade anläggningar ligger på 200–400 mg/Nm³.
- USA – EPA Clean Air Act (CAA) och MATS-regel: Den Mercury and Air Toxics Standards (MATS) apply to coal and oil-fired power plants above 25 MW. New Source Performance Standards (NSPS) set specific emission limits for industrial boilers and process heaters.
- Kina – GB 13271 och GB 16297: Kinas standarder för utsläpp av pannor har successivt skärpts; Storstäder som Peking inför ultralåga utsläppsnormer på 10 mg/Nm³ för partiklar, 50 mg/Nm³ för SO₂ och 100 mg/Nm³ för NOx från koleldade pannor.
- Indien – Ministeriet för miljö, skog och klimatförändringar (MoEFCC): Denrmal power plants must meet emission norms including PM <30 mg/Nm³, SO₂ <200 mg/Nm³, and NOx <300 mg/Nm³ for new installations.
Emissionskontrolltekniker att överväga
När du utvärderar brännarsystem ska du bedöma om integrerad eller nedströms utsläppskontrollteknik behövs – och inkludera deras kostnad i den totala systembudgeten:
- Selektiv katalytisk reduktion (SCR): Minskar NOx med 80–95 % genom att använda ammoniak eller ureainjektion över en katalysator. Vanlig i kraftverk och stora cementugnar. Kapitalkostnad: €50 000–500 000 € beroende på skala.
- Rökgasavsvavling (FGD): Våtskurning med kalk/kalksten tar bort 90–99 % av SO₂. Krävs för högsvavlig kol och petroleumkoksförbränning.
- Tygfilter/påshus: Partikelavskiljningseffektivitet på 99 % för partikelutsläpp under 10 mg/Nm³. Standardutrustning för de flesta industriella fastbränslesystem.
- Elektrostatisk filter (ESP): Alternativ PM-kontrollteknik med 99 % avverkningseffektivitet; föredragen för tillämpningar med mycket stora gasvolymer, såsom stora kraftpannor.
- Låg-NOx brännardesign: Stegvis luft- och bränsleinsprutning i moderna brännarkonstruktioner kan minska NOx-bildningen med 30–50 % utan att kräva extern SCR – en betydande kostnadsfördel.
Begär alltid certifierade emissionstestdata från brännartillverkare – specifikt testresultat enligt EN 267, EN 303-5 (Europa) eller likvärdiga ASTM/ASME-standarder – istället för att enbart förlita sig på tillverkarens påståenden.
Steg fem: Analysera den totala ägandekostnaden, inte bara inköpspriset
Ett av de vanligaste misstagen vid anskaffning av industriella brännare är att optimera för det lägsta initiala inköpspriset snarare än lägsta totala ägandekostnad (TCO) över tillgångens operativa livslängd på 15–25 år.
Ett 10 MW brännarsystem för fast bränsle med ett inköpspris på 500 000 euro kan verka mer attraktivt än en konkurrents system på 750 000 euro. Men om det billigare systemet fungerar med 84 % förbränningseffektivitet jämfört med premiumsystemets 92 % verkningsgrad, uppgår enbart bränslekostnadsskillnaden — på 80 €/ton kol och 8 000 timmar/år drift — till ca. 320 000 € per år i ytterligare bränsleutgifter . Över 20 år är TCO för den "billigare" brännaren dramatiskt högre.
TCO-komponenter att utvärdera
- Kapitalutgifter (CAPEX): Utrustningskostnad, installation, anläggningsarbeten, driftsättning, operatörsutbildning
- Bränslekostnad: Årlig bränsleförbrukning × bränslepris, justerat för effektivitet och värmevärde
- Underhåll och reservdelar: Gallerstänger, eldfast foder, tändare, sensorer, styrsystem — vanligtvis 2–5 % av CAPEX per år för stokersystem; högre för PF-kvarnar med roterande delar
- Arbetskraft: Operatörstimmar för bränslehantering, askborttagning, systemövervakning
- Driftstoppskostnader: Tappad produktion vid planerat och oplanerat underhåll. En enda dag av oplanerad driftstopp i en cementugn kan kosta 50 000–200 000 euro.
- Kostnader för efterlevnad av utsläpp: Övervakning, rapportering, potentiella koldioxidkrediter eller straffavgifter
- Uttjänt och avveckling: Eldfast avfallshantering, askahantering, borttagning av utrustning
Tabell 3: Illustrativ 20-årig TCO-jämförelse för ett 10 MW industriellt fastbränslebrännarsystem | Kostnadskategori | Economy Burner (84 % eff.) | Premium Burner (92 % effekt) |
| Köp installation (CAPEX) | 600 000 € | 900 000 € |
| Bränslekostnad (20 år) | €8 000 000 | €7 360 000 |
| Underhållsdelar (20 år) | 900 000 € | 700 000 € |
| Driftstoppskostnader (20 år) | 500 000 € | 200 000 € |
| Total TCO (20 år) | €10 000 000 | 9 160 000 € |
I det här exemplet sparar premiumbrännaren €840 000 över 20 år trots att det kostar 300 000 € mer i förväg — ett tydligt fall där livscykelekonomin gynnar investeringen av högre kvalitet.
Steg sex: Utvärdera automation, styrsystem och säkerhetsfunktioner
Moderna industriella fastbränslebrännare är inte fristående förbränningsanordningar – de är integrerade system med avancerad styr-, övervaknings- och säkerhetsinfrastruktur. Det sofistikerade styrsystemet påverkar direkt drifteffektiviteten, utsläppskonsistensen och arbetarsäkerheten.
Systemkrav för förbränningskontroll
Som ett minimum bör industriella styrsystem för fastbränslebrännare innehålla:
- Programmerbar logisk styrenhet (PLC) eller distribuerat styrsystem (DCS): För automatiserad styrning av bränslematningshastighet, lufttillförsel (primär, sekundär och tertiär) och förbränningstemperatur
- Oxygen trim kontroll: Justerar kontinuerligt luft-till-bränsleförhållandet baserat på rökgasens syrehalt, vilket bibehåller optimal förbränningseffektivitet. System som håller rökgas O₂ vid 3–5 % kan förbättra effektiviteten med 2–4 % jämfört med manuell styrning.
- Flamdetektering och skydd: UV- eller joniseringslågaskannrar med automatisk bränsleutlösning vid lågafel — en obligatorisk säkerhetsfunktion
- Temperaturprofilering: Flera termoelementingångar för övervakning av ugns-, låg- och rökgastemperaturer
- SCADA-integration: Fjärrövervakning och dataloggning för prestandatrender, förutsägande underhåll och utsläppsrapportering
- Explosionsskydd: Anti-explosionsdörrar, tryckavlastningssystem och inertgasrening för pulveriserat bränslesystem - väsentligt på grund av explosionsrisken för fint bränsledamm
Säkerhetsstandarder och certifieringar
Se till att brännarsystemet överensstämmer med tillämpliga säkerhetsstandarder. Viktiga standarder inkluderar:
- EN 746 (Europa): Industriell värmebehandlingsutrustning — säkerhetskrav för förbrännings- och bränslehanteringssystem
- NFPA 85 (USA): Riskkod för pannor och förbränningssystem — täcker explosionsskydd i system med pulveriserat bränsle
- IEC 61511 / IEC 62061: Funktionssäkerhetsstandarder för Safety Instrumented Systems (SIS) vid industriell förbränning
- ATEX-direktivet (Europa): Utrustning för användning i potentiellt explosiva atmosfärer - obligatorisk för bränslelagring, hantering och fräsområden
- CE-märkning och tryckutrustningsdirektiv (PED): För förbränningssystem som arbetar vid förhöjda tryck i EU
Steg sju: Veta tillverkaren – meritlista, support och reservdelstillgänglighet
Till och med den bäst designade fastbränslebrännaren är bara så bra som tillverkarens förmåga att stödja den under dess livslängd. För industriella installationer där stilleståndstiden kostar tiotusentals euro per dag är leverantörssäkerhet ett kritiskt urvalskriterium – ofta underviktat i upphandlingsbeslut som främst fokuserar på tekniska specifikationer och pris.
Utvärderingskriterier för nyckelleverantörer
- Referensinstallationer: Begär en lista över jämförbara industriinstallationer (samma bränsletyp, liknande skala) och besök eller kontakta minst två referenser. En leverantör som inte kan ge referenser i din bransch är en röd flagga.
- Globalt servicenätverk: Verifiera tillgängligheten av fältserviceingenjörer och reservdelar inom din region. För avlägsna industrianläggningar kan en 48-timmars reservdelsleveransgaranti vara skillnaden mellan en kort reparation och en veckolång produktionsstopp.
- Lagringspolicy för reservdelar: Bekräfta att tillverkaren åtar sig att tillverka reservdelar i minst 15–20 år efter systemets leverans. Vissa lågkostnadsleverantörer lägger ner reservdelsproduktionen inom 5–8 år.
- Driftsättning och utbildning: Utvärdera vilket driftsättningsstöd och operatörsutbildning som ingår i kontraktet. En brännare som inte är korrekt idriftsatt kommer konsekvent att underprestera sina nominella specifikationer.
- Servicenivåavtal (SLA): För kritiska produktionsanläggningar, förhandla SLA:er med definierade svarstider för nödstöd – helst 24-timmars nödtelefonsupport med respons på plats inom 48–72 timmar.
- Färdkarta för forskning och utveckling och teknik: Leverantörer som investerar i uppgraderingar av brännarteknik (särskilt kompatibilitet med alternativa bränslen och minskning av utsläppen) är bättre långsiktiga partners när regulatoriska krav skärps.
Ledande globala leverantörer av industriella fastbränslebrännare
Medan marknaden omfattar hundratals regionala tillverkare, är följande företag erkända globalt för industriella system för fastbränslebrännare och har etablerat referenslistor över flera kontinenter:
- FLSmidth (Danmark): Cementugnsbrännare, alternativa bränslesystem; JETFLEX brännarserie för roterugnar
- Fives Group (Frankrike): Industriella brännare av märket Pillard för cement, stål och kraft; starka alternativa bränslen
- Unitherm Cemcon (Österrike): DUOFLEX och POLYFLEX roterande ugnsbrännare; höga alternativa bränslesubstitutionsgrader upp till 100 %
- Andritz (Österrike): Förbränningssystem för biomassa och avfallsbränsle; CFB och BFB pannteknik
- Babcock & Wilcox (USA): Storskalig förbränning av pulveriserat kol och biomassa; omfattande kraftindustrireferenser
- Denrmax (India): Industriella pannor och förbränningssystem för sydasiatiska och afrikanska marknader; stark biomassakapacitet
- HAUCK (USA/Tyskland): Industriella processbrännare inklusive fastbränsletillämpningar för metaller, keramik och glas
Särskild hänsyn: Framtidssäkrande för alternativa bränslen och avkolning
Den industrial energy landscape is undergoing fundamental transformation. Carbon pricing mechanisms, net-zero commitments, and tightening emission regulations are driving industrial operators to progressively reduce coal consumption and increase the share of biomass, waste-derived fuels, and eventually green hydrogen.
När man väljer en brännare för fast bränsle 2024 och därefter bör köpare seriöst utvärdera om systemet kan ta emot alternativa bränslen utan fullständig ersättning. Nyckelfrågor att ställa:
- Kan brännaren samelda biomassa eller RDF med kol med en substitutionsgrad på 30–50 % utan större modifieringar?
- Är förbränningskammarens eldfasta material kompatibel med högre alkalihalt från biomassaaska (som orsakar accelererad eldfast attack vid temperaturer över 900°C)?
- Kan bränslematnings- och hanteringssystemet anpassas för alternativa bränslen med lägre densitet och högre fuktighet?
- Utvecklar brännartillverkaren aktivt väteblandnings- eller vätefärdig förbränningsteknik?
Den cement industry provides a compelling example of this transition. In 2005, the global average thermal substitution rate (TSR) — the share of kiln heat provided by alternative fuels — was approximately 5%. By 2022, leading European cement producers such as Heidelberg Materials and Holcim had achieved TSRs of 50–80 % , driven av uppgraderingar av roterande ugnsbrännare speciellt utformade för alternativ bränsleflexibilitet. Anläggningar som hade köpt brännare låsta i enbränslekonstruktioner stod inför kostsamma renoveringar eller byten.
Att investera i ett brännarsystem med flera bränslen i dag – även med en premie på 10–20 % jämfört med ett kolsystem – kan innebära betydande besparingar när regulatoriska eller marknadstryck påskyndar övergången till alternativa bränslen i din sektor.
En praktisk checklista för val av industriella fastbränslebrännare
Den following checklist consolidates the key decision points into a structured evaluation framework that procurement teams and process engineers can use when comparing burner systems and suppliers:
- Definiera primära och sekundära bränsletyper med fullständiga proximala och slutliga analysdata
- Beräkna erforderlig termisk effekt (MW) med en säkerhetsmarginal på 20 % och ange det erforderliga nedgångsförhållandet
- Identifiera processtemperaturkrav och flamprofilbegränsningar (längd, form, värmeavgivningsfördelning)
- Bekräfta tillämpliga emissionsstandarder och begär certifierade testdata från brännartillverkaren
- Utvärdera förbränningseffektiviteten vid märklast och vid minimibelastning (turndown)
- Beräkna 20-årig total ägandekostnad inklusive antaganden om bränsle, underhåll och stillestånd
- Verifiera överensstämmelse med lokala säkerhetsstandarder (EN 746, NFPA 85, ATEX, etc.)
- Bedöm kontrollsystemets sofistikerade - minimikrav: syrgastrimkontroll, flamskydd, SCADA-integration
- Begär och kontakta referensinstallationer av jämförbar skala och bränsletyp
- Verifiera tillgänglighetsåtaganden för reservdelar (minst 15 år efter leverans)
- Utvärdera förmågan att samelda alternativt bränsle och framtidssäkra potentialen
- Bekräfta driftsättningssupport, operatörsutbildning och serviceavtalsvillkor
Slutsats: Den bästa fastbränslebrännaren är den som bäst matchar din specifika industriella verklighet
Denre is no universally "best" solid fuel burner for industrial applications. The optimal choice is determined by the intersection of your fuel characteristics, thermal process requirements, regulatory environment, operational constraints, and long-term fuel strategy. A 500 MW CFB boiler burning high-sulfur lignite at a power utility in Poland has nothing in common with a 2 MW wood pellet burner at a craft brewing facility in Canada — yet both are industrial solid fuel burners requiring systematic selection.
Den most important principles to carry forward are:
- Förbränningseffektivitet över 88 % bör vara ett lägsta tröskelvärde för alla nya industriella installationer — bränslebesparingarna under en 20-årig livscykel motiverar den högre kapitalkostnaden för effektiva system.
- Efterlevnad av utsläpp är en icke förhandlingsbar begränsning, inte en sekundär faktor — ta hänsyn till den totala kostnaden för avgasreningsutrustning från början.
- Total ägandekostnad över 20 år är det korrekta ekonomiska måttet — Inköpspriset är ett dåligt mått på värde i industriell utrustning med lång livslängd.
- Alternativ bränsleflexibilitet är en allt mer värdefull designfunktion — Regleringen och marknadsinriktningen gynnar starkt system som kan flera bränslen.
- Leverantörssupport och reservdelstillgänglighet är lika viktigt som tekniska specifikationer — Ett onåbart serviceteam för ett kritiskt industrisystem är en stor operativ risk.
Genom att följa den strukturerade utvärderingsprocessen i sju steg som beskrivs i den här guiden – från bränsleanalys till TCO-beräkning till leverantörskontroll – kan industriella köpare välja ett brännarsystem för fast bränsle som ger pålitlig, effektiv och kompatibel förbränningsprestanda under hela anläggningens livslängd.


 OEM/ODM Tillverkare av högpresterande förbrännings- och termisk utrustning