
En roterugn misslyckas sällan utan förvarning. Skalet brukar säga till dig att något förändras långt innan en spricka uppstår: en något stramare oval när varje tvärsnitt rullar över ett däck, en liten puckel i axeln, en het punkt som återvänder till samma plats efter varje tegelarbete. Ugnsskallaserdiagnostik finns för att fånga dessa signaler tidigt och omvandla dem till siffror som du kan agera på under ett planerat stopp snarare än ett påtvingat.
Nedan går vi igenom vad en laserundersökning faktiskt mäter, hur mätningen utförs på en levande ugn och hur man läser resultaten vid sidan av vad som händer på förbränningssidan av processen.
Ett ugnsskallasersystem är ett beröringsfritt mätverktyg. Istället för att klämma fast mätklockor på skalet eller sträcka ut vajrar mellan pirerna, sätts en lasertracker eller laserscanningsinstrument upp bredvid ugnen och används för att bestämma deformationen av skalet, däcken och ugnsaxeln. Eftersom ingenting rör vid skalet kan undersökningen utföras medan ugnen är igång och varm, vilket är där den verkliga geometrin visar sig.
Fyra grupper av resultat kommer normalt från en undersökning:
Proceduren är enklare än analysen som följer den, men varje steg är viktigt. En typisk undersökning ser ut så här:
Två detaljer skiljer en användbar undersökning från en förvirrande. Den första är steady state. Att mäta skalet medan ugnen fortfarande värms upp ger siffror som inte upprepas, vilket gör dem värdelösa som referens. Den andra är baslinjen. En undersökning berättar hur ugnen ser ut idag; två undersökningar med några månaders mellanrum berättar vart det är på väg.
När data väl har bearbetats kommer de flesta diskussioner ner på en handfull parametrar. Tabellen nedan är den version vi använder när vi pratar med ugnsoperatörer om en ny undersökningsrapport.
| Parameter | Vad lasern rapporterar | Varningsskylt | Vad det brukar innebära |
|---|---|---|---|
| Ovalitet | Max till min radie över ett varv, per station | En stigande trend, eller ungefär 0,5 % av skalets diameter | Risk för utmattning av skal, tegel som lossnar, däck kryper för hårt eller för löst |
| Ugnsaxel/vev | Avvikelse för de monterade centrumen från designaxeln | En böj som växer mellan undersökningarna | Pier sättning, rulluppriktning, ojämn termisk expansion |
| Shell runout | Radiell avvikelse av skalytan vid en station | En station klart sämre än sina grannar | Lokal utbuktning, beläggningsförlust, flammanslag |
| Längdprofil | Skalposition och diameter längs ugnslängden | En puckel som rör sig med skottförhållandena | Termisk camber driven av lågans form och beläggning |
| Däck och rullgeometri | Däckposition, krypning, lutning och rulluppriktning | Krypa för hårt eller för löst | Ovalitet at the pier, accelerated tire and roller wear |
Skaldeformation är inte bara ett mekaniskt problem. En stor del av den ovala, camber och hot spots vi ser i undersökningsrapporter går tillbaka till hur värmen levereras till ugnen.
En låga som är för lång och för mjuk sprider värme långt ner i skalet, där fodret är tunnare och det finns mindre beläggning för att skydda stålet. En låga som är för kort koncentrerar värme nära brinnzonen och kan ta bort beläggningen. Båda fallen skapar en ojämn omkretstemperatur, och ojämn temperatur skapar ojämn expansion, som sedan visar sig i lasermätningen som en utbuktning, en böjning eller en ökning av ovalitet som ingen mängd shims kommer att korrigera.
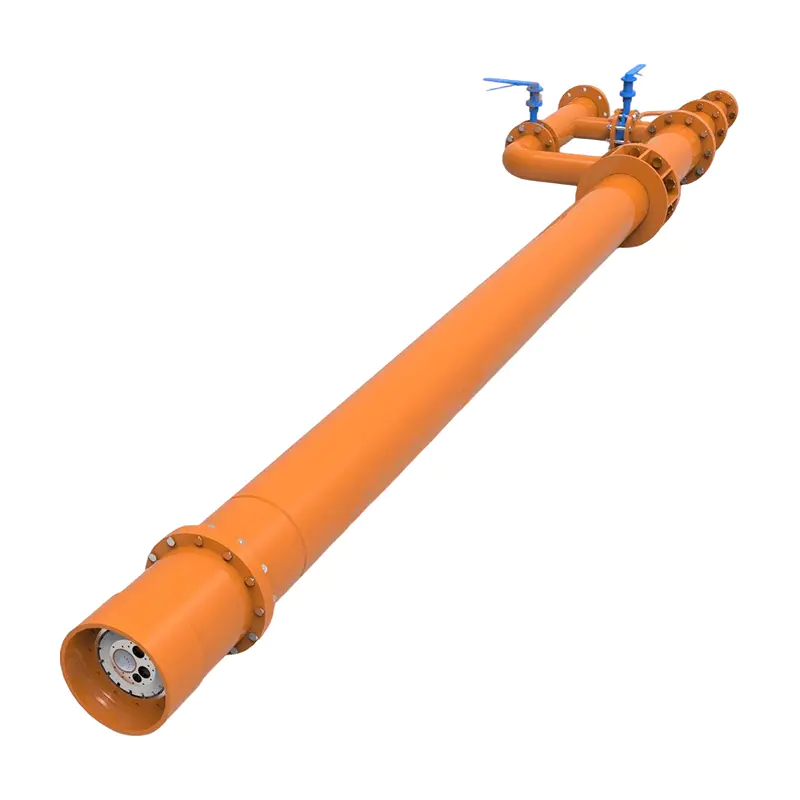
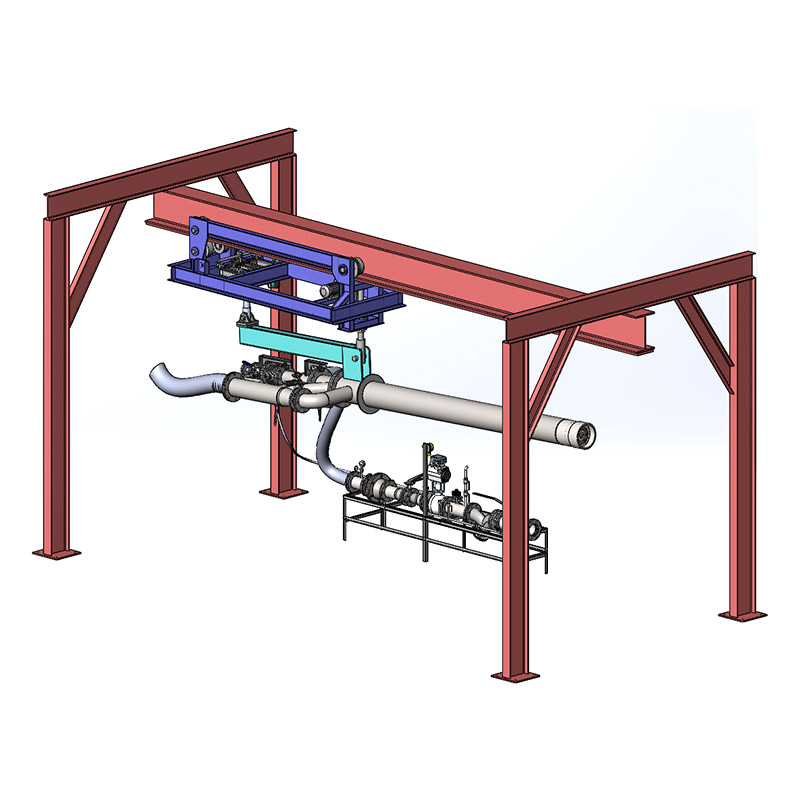
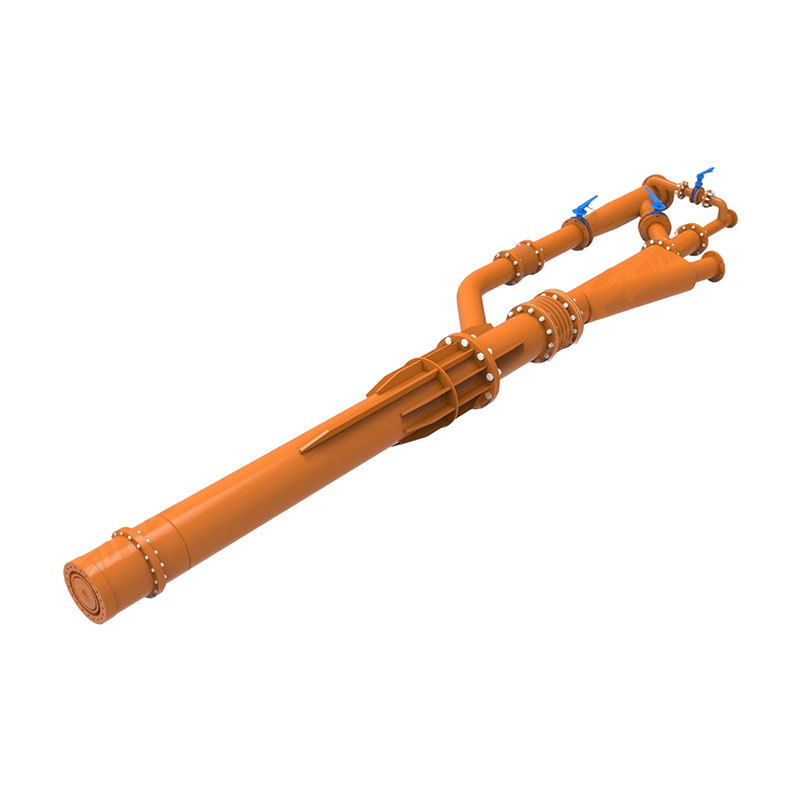
Därför brukar brännarjustering och laserdiagnostik vara värda att göra i samma fönster. Om ett hett band rör sig när du byter primärluft eller flyttar axial-till-virvel-delningen, är orsaken termisk, inte strukturell. Om en station behåller samma ovalitet oavsett hur lågan är inställd, ser du förmodligen på ett problem med däck, rulle eller skal. Att testa detta fungerar bara när lågans form kan justeras och upprepas på begäran, vilket är designintentionen bakom vår 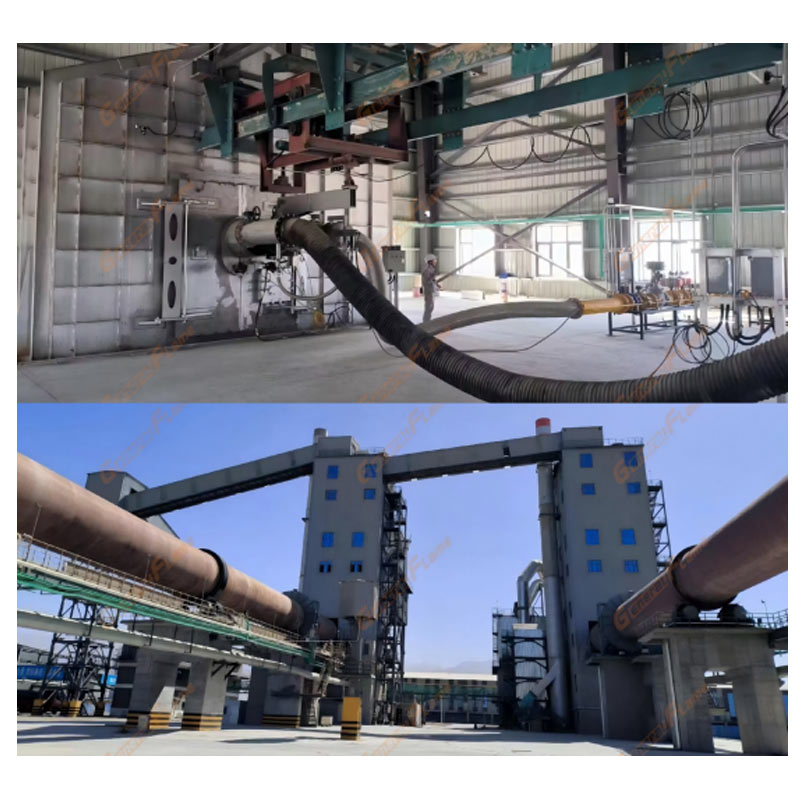 GeneralFlame justerbar roterande ugnsbrännare med exakt flamkontroll Denna brännares justerbara Laval-munstycke och virvelgenerator möjliggör exakt flamkontroll och stödjer den repeterbara justeringen som behövs för laserdiagnostik. Visa produkt → .
Laserdiagnostik är bara värt kostnaden om rapporten slutar i beslut. I praktiken matas utdata till några välbekanta åtgärder:
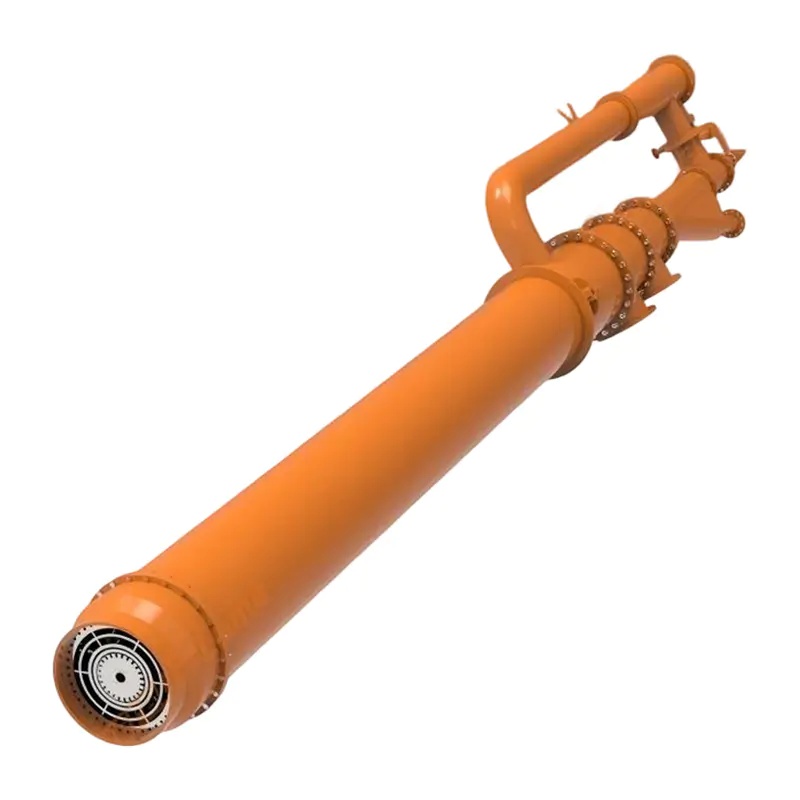
Bränslebyten förtjänar sitt eget omnämnande. När en anläggning går över till alternativa eller blandade bränslen strålar lågan annorlunda ut och skalets temperaturkarta skiftar med den, så en andra undersökning efter bytet är ett billigt sätt att bekräfta att skalet klarar sig. Flerbränsleeldning är nu normalt snarare än exotiskt, och utrustningen måste anpassas till ugnen, inte bara till bränslelistan, vilket är hur vi närmar oss vår 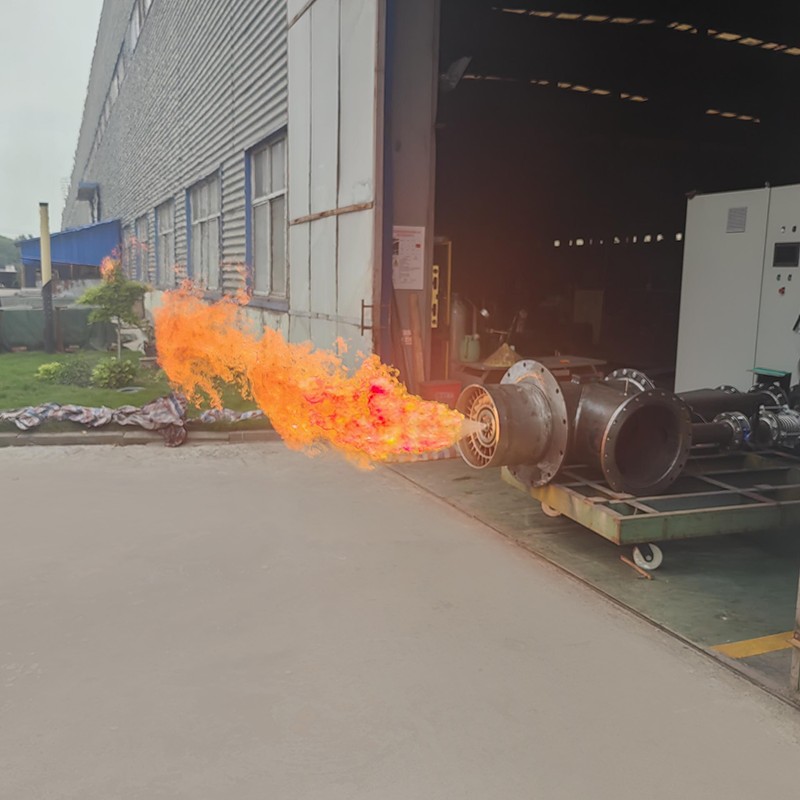 Allmänt Flame Multipel Fuel Co-combustion Brännare för roterande ugnar Denna flerbränslebrännare för samförbränning använder ett justerbart Laval-munstycke och virvelgenerator med variabel stigning för att ge bränsleanpassningsförmåga när anläggningar byter till alternativa eller blandade bränslen. Visa produkt → .
Det är värt att vara ärlig om gränserna. En laserundersökning mäter geometri, inte orsaker.
På det sättet blir en laserundersökning ett underhållsplaneringsverktyg snarare än en engångsrapport.
Ugnsskallaserdiagnostik svarar på en specifik fråga: hur beter sig skalet när det vänder sig? Det svaret är mest värdefullt när det återkopplas i drift, till hur ugnen eldas, hur fodret planeras och hur de mekaniska komponenterna justeras.
Vi bygger roterande ugnsbrännare och förbränningssystem för cement, kalk, nickel, litium, zinkoxid, pellets och avfallsbehandlingslinjer, och vi spenderar mycket tid på plats för att lyssna på skalproblem. Om din senaste undersökning visade ett hett band, ett ovalitetsvärde som kröp uppåt eller en axel som inte stannar där du satte den, är förbränningssidan av ugnen värd att se över samtidigt. Vår projekt för styrningssystem för ugnsförbränning och desto bredare industriell ugn och förbränningsteknik arbete vi levererar börjar båda från samma ställe: mät först, ändra sedan något.

 OEM/ODM Tillverkare av högpresterande förbrännings- och termisk utrustning